Problemas comunes de impresión flexográfica CI y cómo mejorar la calidad de impresión
En la industria del embalaje flexible, la calidad de impresión constante es esencial para mantener la imagen de marca, cumplir con las expectativas del cliente y reducir los costos de producción. Sin embargo, incluso los equipos avanzados de impresión flexográfica pueden experimentar defectos de impresión cuando las propiedades de la tinta, las condiciones del sustrato, la configuración de la máquina y los procedimientos operativos no se controlan adecuadamente.
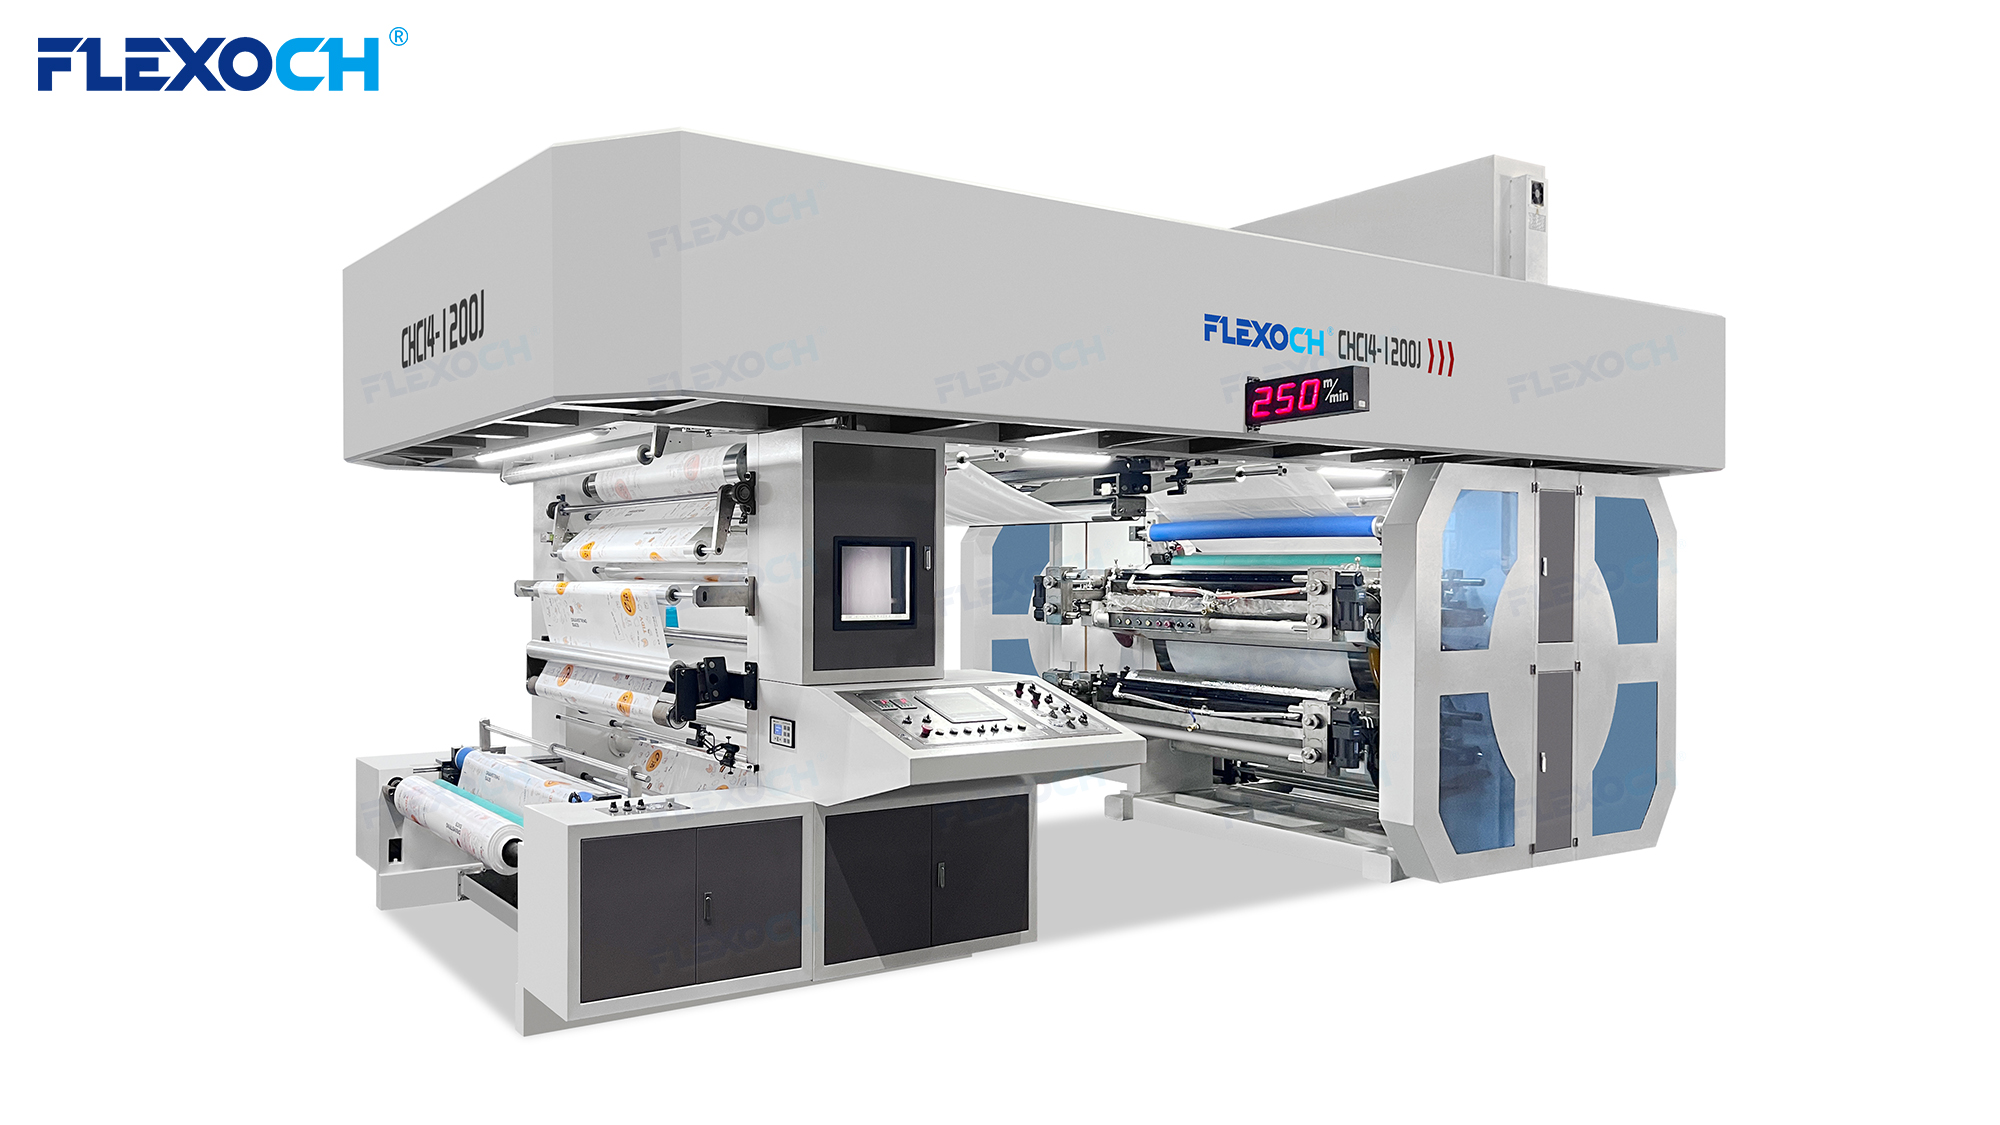
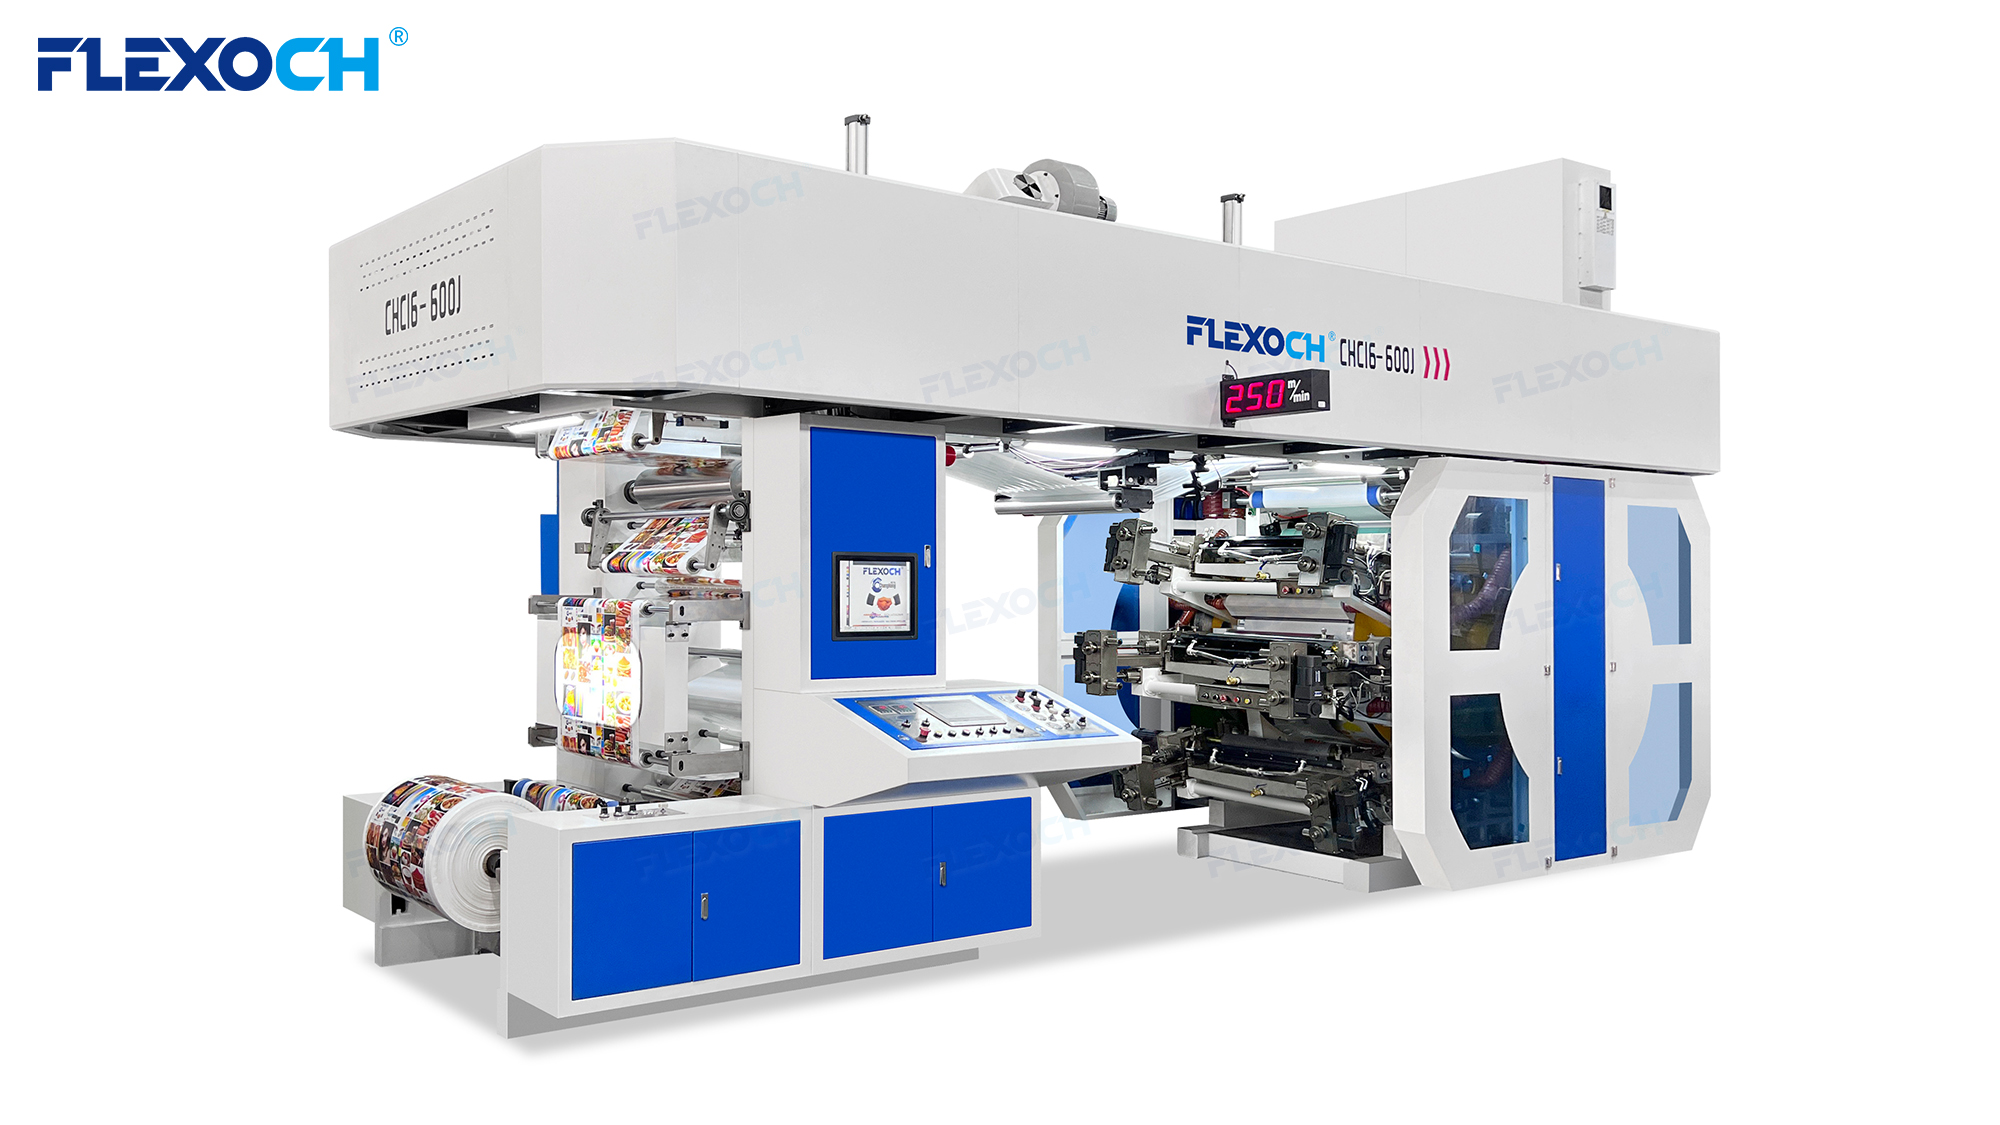
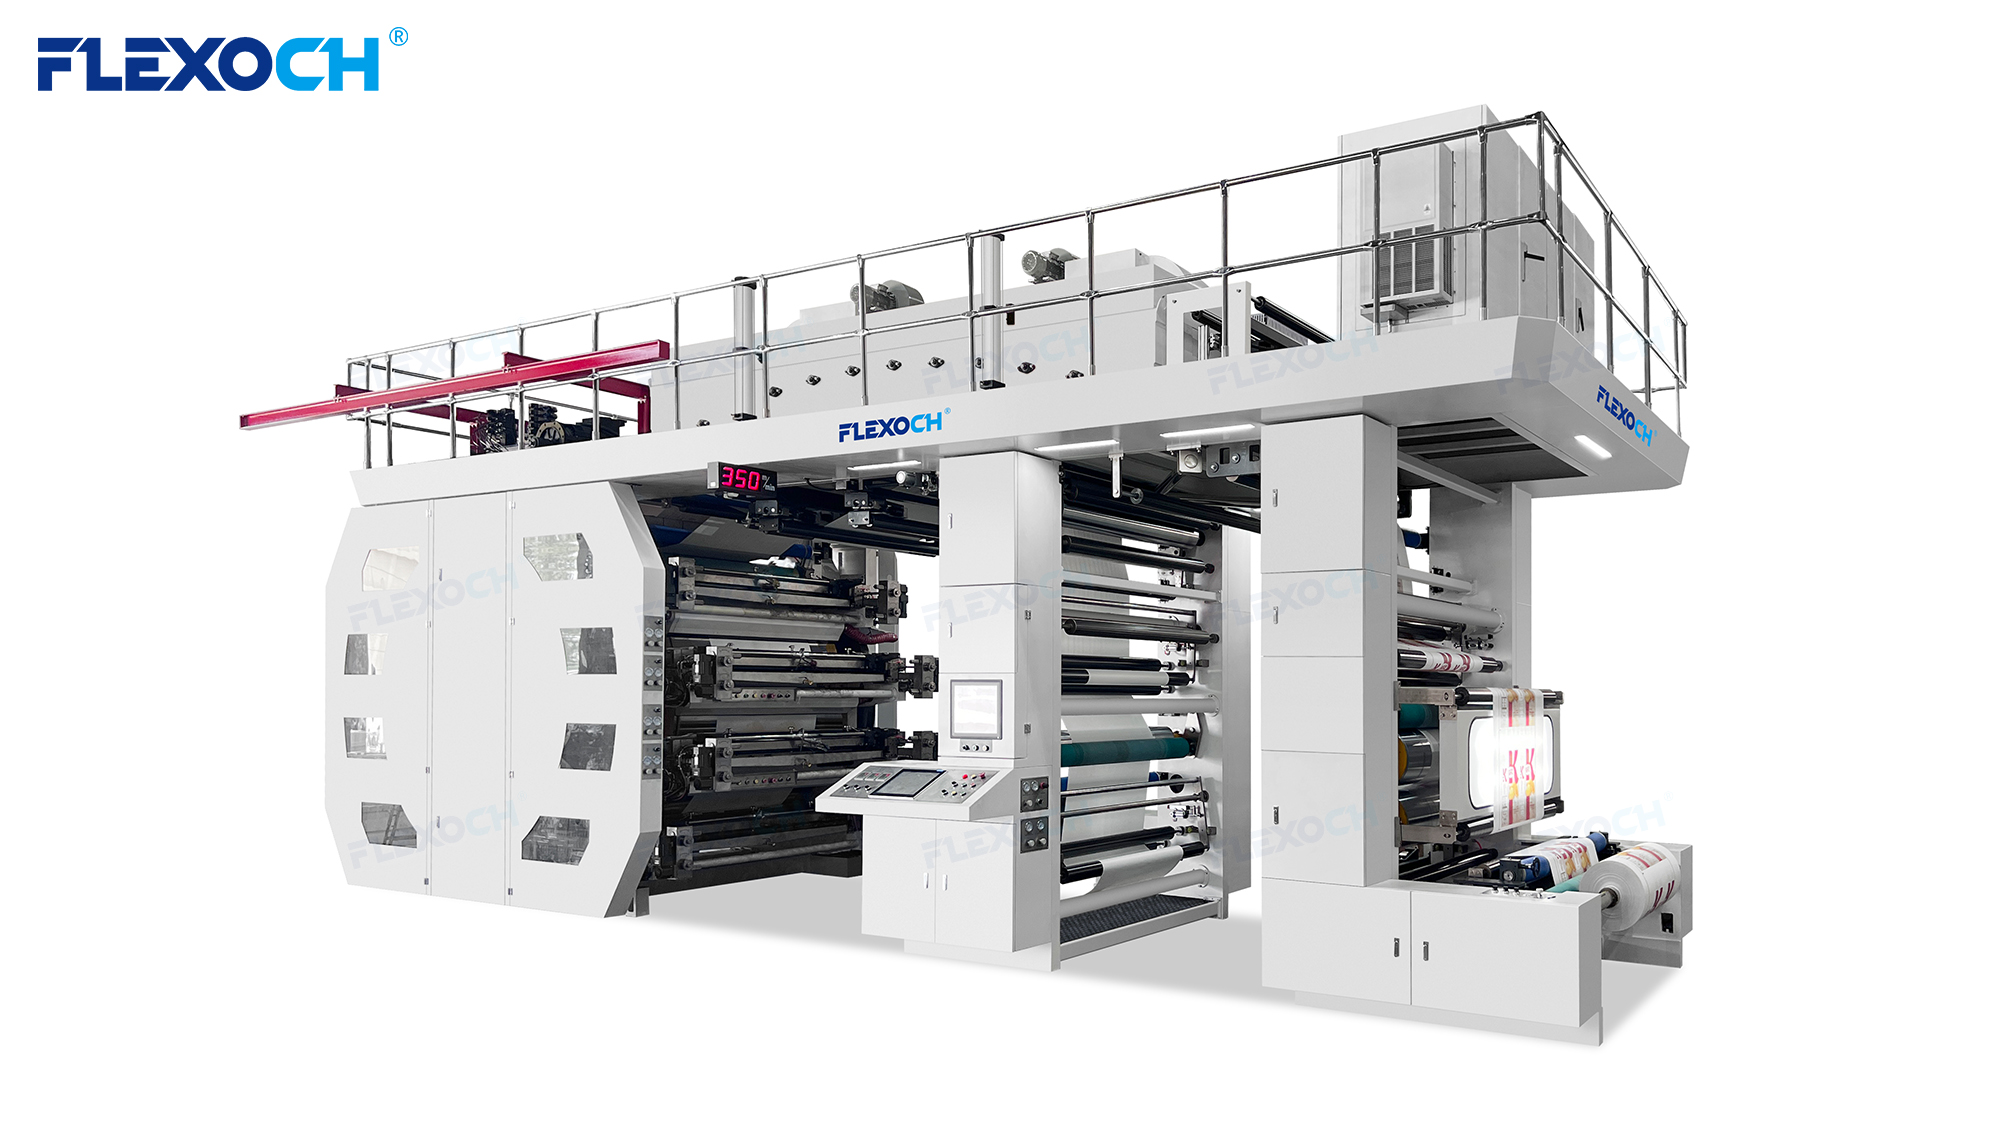
Para los fabricantes que producen envases de alimentos, bolsas de plástico, envases de bienes de consumo y películas industriales, identificar las causas de los defectos de impresión es una parte importante para mantener una producción eficiente. Un moderno Máquina de impresión flexográfica CI puede proporcionar un soporte estable del sustrato y una impresión precisa en varios colores, pero lograr resultados consistentes también depende de una configuración correcta del proceso y del mantenimiento regular del equipo.
Este artículo explora los defectos comunes en la impresión flexográfica, explica sus posibles causas y describe métodos prácticos para mejorar la calidad de impresión en materiales de embalaje flexible.
Tabla de Contenidos
Alternar1. Defectos comunes en la impresión flexográfica
La impresión flexográfica comprende varios procesos interrelacionados, como la transferencia de tinta, el contacto de la plancha, el transporte del sustrato, el registro de colores y el secado. Un problema en cualquiera de estas etapas puede afectar el resultado final.
Comprender las características de los defectos más habituales ayuda a los operarios a identificar las posibles causas y aplicar medidas correctivas de manera más eficiente.
1.1 Errores de registro de color
El registro de color es uno de los indicadores de calidad más importantes en la impresión de envases multicolor. Cuando los diferentes colores no se alinean correctamente, la imagen impresa puede mostrar bordes coloreados, texto borroso o espacios visibles entre colores superpuestos.
Las causas comunes incluyen:
- Tensión inestable del sustrato durante la producción
- Configuraciones incorrectas de registro
- Cambios en las dimensiones del sustrato causados por temperatura o tensión
- Montaje incorrecto de la plancha
- Vibración mecánica o sincronización inconsistente del accionamiento
Cómo mejorar la precisión del registro:
Los operarios deben primero inspeccionar las marcas de registro y determinar si la desviación ocurre de forma constante o cambia durante la producción. Revisar la configuración de la tensión del sustrato, la precisión del montaje de la plancha y la sincronización de la unidad de impresión antes de ajustar los parámetros de registro.
El control automático de registro puede ayudar a detectar y corregir desviaciones en la alineación de colores durante la producción. En un Máquina de impresión flexográfica CI, configurado correctamente, un soporte estable del sustrato alrededor del cilindro de impresión central también puede ayudar a mantener una posición más consistente a medida que el material pasa por múltiples estaciones de impresión.

1.2 Cobertura desigual de tinta
La cobertura desigual de tinta puede manifestarse como una densidad de color inconsistente, áreas sólidas parcheadas o diferencias visibles entre secciones del material impreso. Estos defectos pueden reducir la calidad del embalaje y hacer que los colores parezcan diferentes de la muestra aprobada.
Las causas potenciales incluyen:
- Especificaciones incorrectas del rodillo anilox
- Celdas anilox dañadas o contaminadas
- Viscosidad de tinta inconsistente
- Presión de impresión desigual
- Mala circulación de tinta
- Contacto incorrecto entre la plancha o el sustrato
Soluciones recomendadas:
Revise el rodillo anilox para detectar contaminación, desgaste o daños. Verifique que sus especificaciones coincidan con los requisitos de cobertura de tinta y la aplicación de impresión. Inspeccione el sistema de cuchilla doctor y confirme que la tinta se suministre de manera constante.
La viscosidad de la tinta debe medirse y mantenerse dentro del rango recomendado para el sistema de tinta y las condiciones de operación. La presión de impresión también debe ajustarse cuidadosamente, ya que una presión excesiva puede causar distorsión de la imagen sin necesariamente mejorar la cobertura de tinta.
Un enfoque sistemático para el control de calidad en la impresión flexográfica ayuda a distinguir problemas relacionados con la tinta de aquellos relacionados con aspectos mecánicos o del sustrato.

Rodillo Anilox
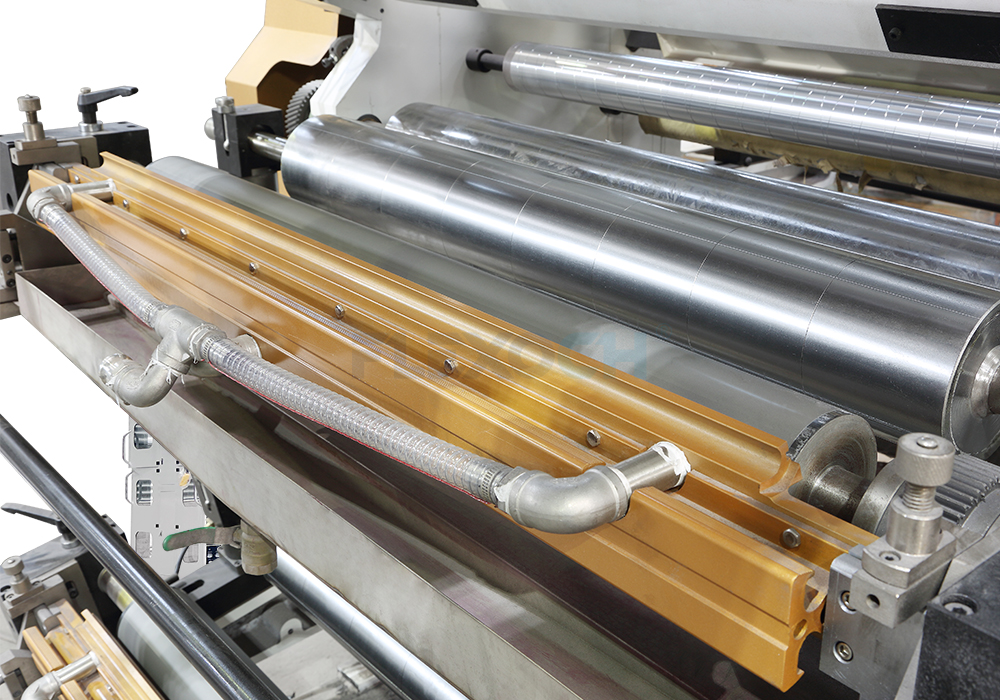
Cuchilla Doctor de Cámara
1.3 Imágenes Fantasma y Doble Imagen
El efecto fantasma ocurre cuando aparecen imágenes duplicadas no deseadas o sombras tenues junto al diseño impreso previsto. Puede ser especialmente notable en colores sólidos, patrones repetidos y áreas con detalles finos.
Las posibles causas incluyen transferencia de tinta inconsistente, presión de impresión excesiva, mala distribución de tinta, vibración mecánica o problemas con las condiciones de la plancha y el rodillo.
Para solucionar el efecto fantasma, los operadores deben inspeccionar la plancha de impresión, el rodillo anilox y el sistema de cuchilla doctor. Verifique si el defecto se limita a una estación de color en particular o aparece en varias estaciones.
Reducir la presión excesiva de la plancha, mejorar la consistencia en la transferencia de tinta y verificar la estabilidad mecánica pueden ayudar a resolver el problema. Si el efecto fantasma ocurre solo a velocidades más altas, evalúe el comportamiento de la tinta, el rendimiento de secado y la vibración de la máquina bajo las condiciones de operación afectadas.
1.4 Agujeros y Áreas de Impresión Ausentes
Los agujeros aparecen como pequeños puntos sin imprimir dentro de áreas de color sólido. Las áreas de impresión faltantes pueden hacer que los gráficos parezcan incompletos y reducir la calidad visual del paquete terminado.
Estos defectos pueden deberse a contaminación, propiedades superficiales deficientes del sustrato, transferencia inadecuada de tinta, características inapropiadas de la tinta o placas de impresión dañadas.
Las medidas correctivas prácticas incluyen la limpieza del sustrato y los componentes de impresión, la inspección de la superficie de la placa y la verificación de que la tinta sea compatible con el material. Cuando sea necesario, evalúe los requisitos de tratamiento superficial y confirme que el sustrato tenga propiedades superficiales adecuadas para la tinta seleccionada.
Para películas plásticas, el tratamiento superficial y las pruebas de adhesión de la tinta pueden ser particularmente importantes. El nivel de tratamiento adecuado depende de la película, el sistema de tinta y el proceso de embalaje posterior.
1.5 Manchado y Secado Incompleto
El manchado ocurre cuando la tinta húmeda se altera antes de haberse secado o fijado suficientemente. El resultado puede incluir gráficos borrosos, transferencia de tinta a los rodillos o marcas no deseadas en superficies adyacentes.
Las causas potenciales incluyen capacidad de secado insuficiente, aplicación excesiva de tinta, configuraciones de secado inadecuadas, alta velocidad de producción o mala compatibilidad entre la tinta y el sustrato.
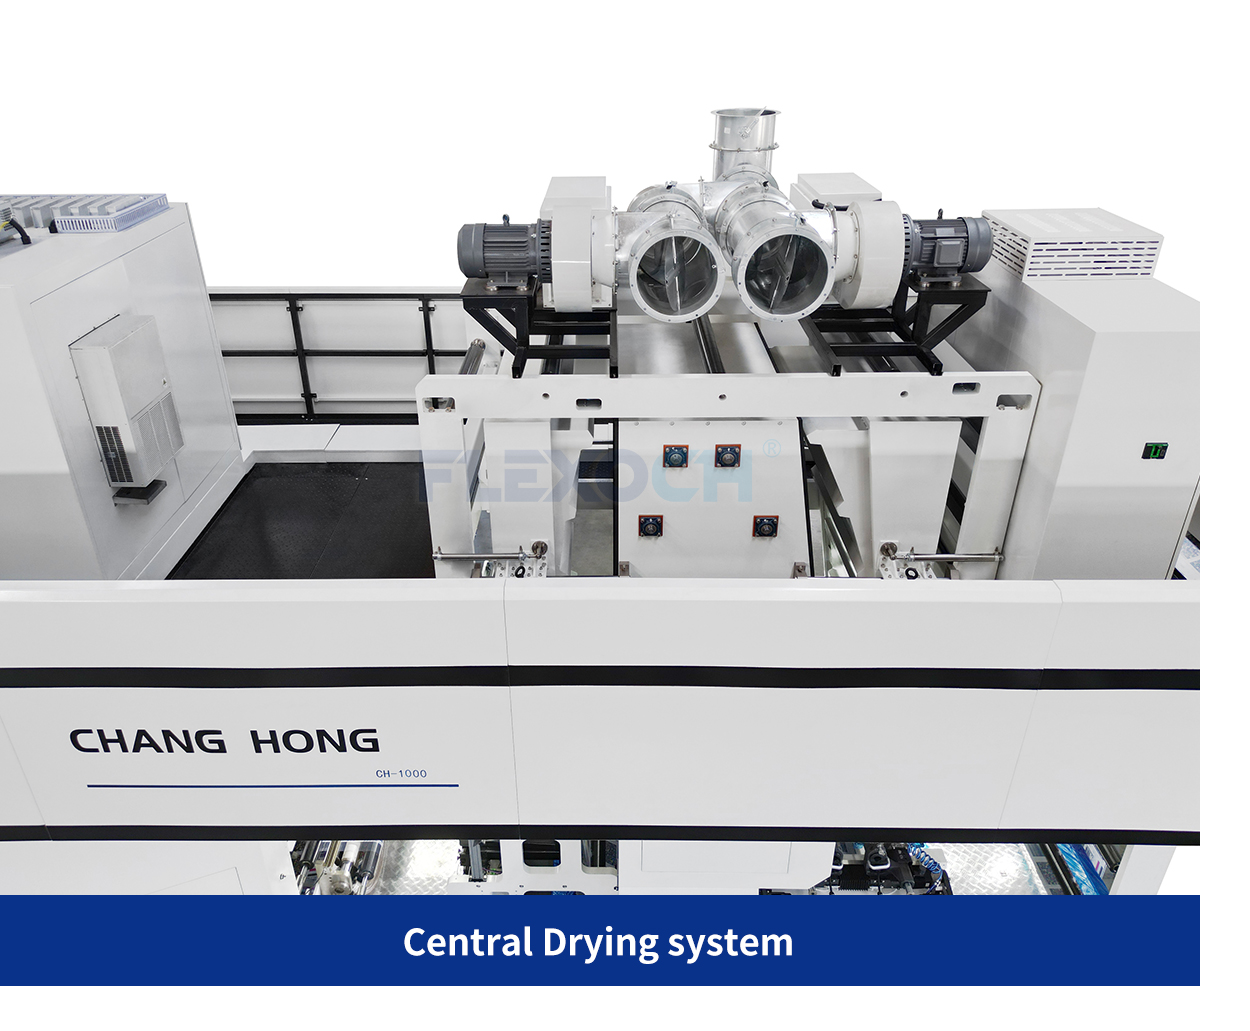
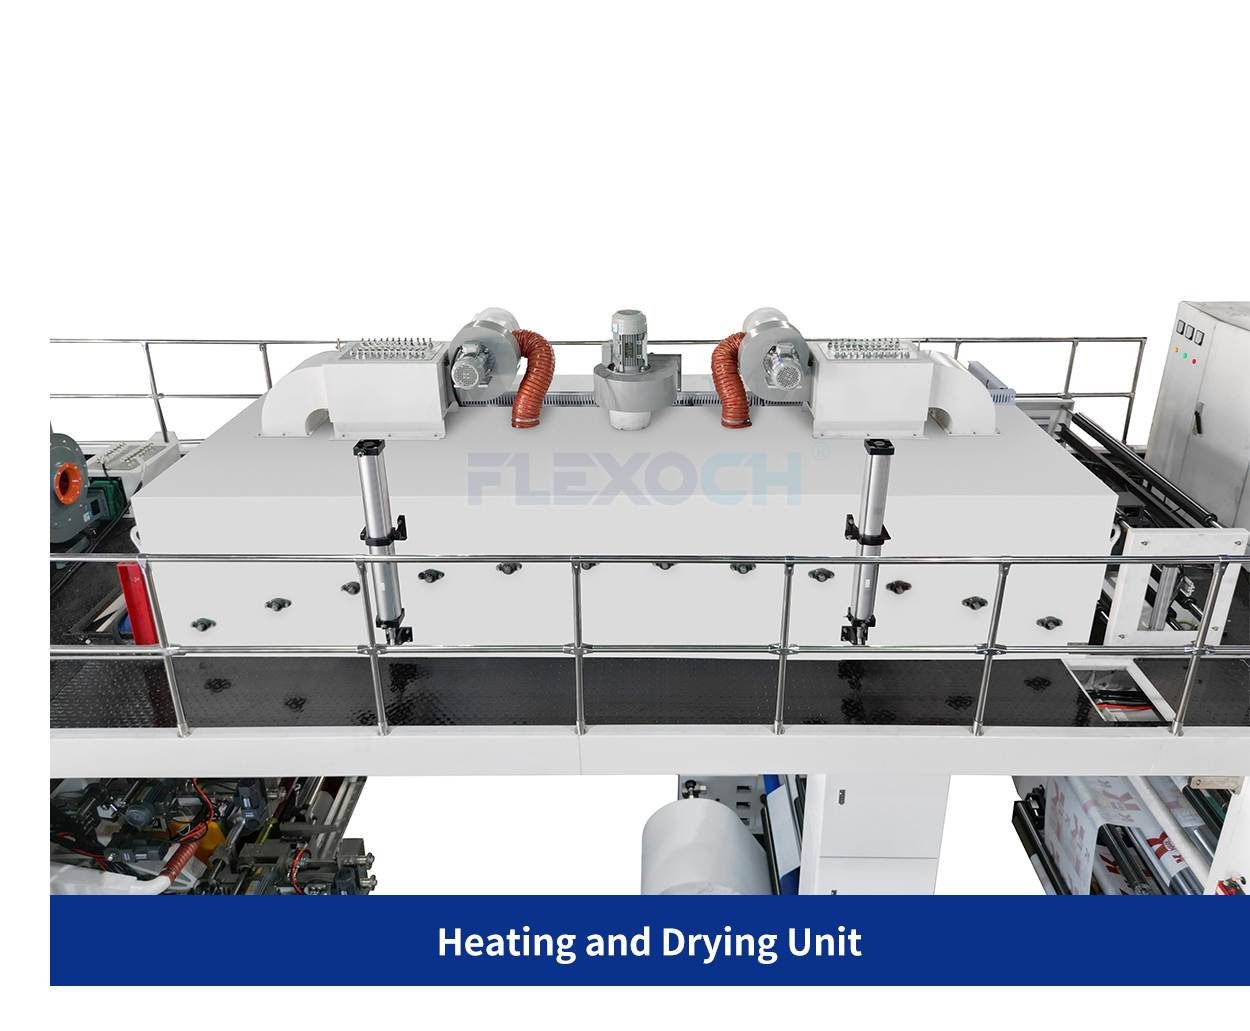
Para mejorar el rendimiento del secado, verifique la temperatura recomendada, el flujo de aire y las condiciones de secado para el sistema de tinta específico. Compruebe si la máquina está operando dentro de la capacidad efectiva de su equipo de secado.
Aumentar la temperatura por sí sola no siempre es la solución correcta. El calor excesivo puede deformar películas sensibles, afectar la estabilidad dimensional o crear otros problemas de calidad. Por lo tanto, las configuraciones de secado deben ajustarse según las características del sustrato, los requisitos de la tinta y las condiciones reales de producción.
2. Cómo Mejorar el Registro de Color en la Impresión Flexográfica
Un registro de color preciso en la impresión flexográfica requiere un control coordinado del movimiento del sustrato, los cilindros de impresión y las condiciones operativas. Incluso un pequeño cambio en la tensión de la bobina o en las dimensiones del material puede afectar la alineación de múltiples colores.
Las siguientes prácticas pueden ayudar a mejorar la consistencia del registro.
Mantenga una Tensión Estable de la Bobina
La tensión de la bobina debe controlarse durante el desenrollado, la impresión y el rebobinado. Una tensión excesiva puede estirar las películas flexibles, mientras que una tensión insuficiente puede provocar arrugas, seguimiento inestable o transporte inconsistente del material.
Los sistemas de control de tensión en circuito cerrado monitorean las condiciones operativas y ajustan la tensión para ayudar a mantener un movimiento estable de la bobina.
Verifique el Montaje de la Placa y las Condiciones del Cilindro
Una posición incorrecta de la placa o un montaje desigual pueden introducir errores de registro antes de que comience la producción. Inspeccione el montaje de la placa, la limpieza del cilindro y el estado de los componentes mecánicos relevantes durante la configuración.
Utilice Control Automático de Registro Cuando Sea Apropiado
El control automático de registro puede reducir la necesidad de correcciones manuales repetidas y ayudar a mantener la alineación del color durante tiradas de producción más largas.
Sin embargo, la automatización no puede eliminar todas las fuentes de error de registro. La configuración inicial correcta, materiales estables y parámetros operativos apropiados siguen siendo esenciales.
Monitorear la temperatura y la velocidad de producción
Los cambios de temperatura pueden afectar algunos sustratos de película y su estabilidad dimensional. Además, el rendimiento del registro puede variar a medida que aumenta la velocidad de producción.
Los operadores deben verificar el registro al inicio, durante los cambios de velocidad y a lo largo de tiradas más largas, en lugar de confiar exclusivamente en los resultados de la configuración inicial.

3. El papel de la gestión de tinta en la calidad de impresión
Las propiedades de la tinta influyen directamente en la densidad del color, el rendimiento de transferencia, el secado y la adhesión. Una mala gestión de la tinta puede generar varios defectos simultáneamente.

Un procedimiento estructurado de gestión de tinta debe incluir:
- Medición de la viscosidad en intervalos apropiados
- Mantener una circulación de tinta constante
- Verificar la contaminación y formación de espuma en la tinta
- Inspeccionar las cuchillas doctor y las cámaras de tinta
- Confirmar la compatibilidad entre la tinta y el sustrato
- Verificar las condiciones de secado y el rendimiento de adhesión
El rango correcto de viscosidad depende de la formulación de la tinta, la velocidad de impresión, el sustrato y las condiciones ambientales. Los operadores deben seguir las recomendaciones del proveedor de tinta en lugar de aplicar una configuración universal para todos los trabajos.
Para los fabricantes que utilizan tintas a base de agua o solventes, la medición constante y los ajustes documentados pueden hacer que la resolución de problemas sea más repetible.
4. Cómo el mantenimiento de la máquina apoya una impresión constante
El mantenimiento regular ayuda a prevenir defectos causados por componentes desgastados, contaminación y rendimiento mecánico inestable.
Un programa de mantenimiento preventivo para una Máquina de impresión flexográfica CI debe cubrir el cilindro de impresión central, los cilindros de impresión, los rodillos anilox, los sistemas de cuchillas doctor, los componentes de guía de la banda, los dispositivos de control de tensión y el equipo de secado.
Las prácticas importantes de mantenimiento incluyen:
Limpiar regularmente los componentes de impresión. Los residuos de tinta y la contaminación pueden afectar la transferencia de tinta, el rendimiento del rodillo y la consistencia de la impresión.
Inspeccione los rodillos anilox. Las celdas bloqueadas o los daños en la superficie pueden causar una cobertura de tinta desigual y variación de color.
Revise las cuchillas doctor. Las cuchillas desgastadas o instaladas incorrectamente pueden provocar rayas, exceso de tinta o medición inconsistente.
Verifique los sistemas de guiado y tensión de la bobina. Lecturas incorrectas de los sensores o un rendimiento inestable del guiado pueden contribuir a arrugas y problemas de registro.
Mantenga el equipo de secado. Inspeccione el flujo de aire, los controles de temperatura y la ventilación según los requisitos de mantenimiento del fabricante del equipo.
Registre los defectos recurrentes. Documente el material afectado, la tinta, la configuración de la máquina, la velocidad de producción y las acciones correctivas. Estos registros ayudan a los operadores a identificar patrones recurrentes y evitar la resolución de problemas repetida.
5. Por qué importa la configuración correcta de la máquina
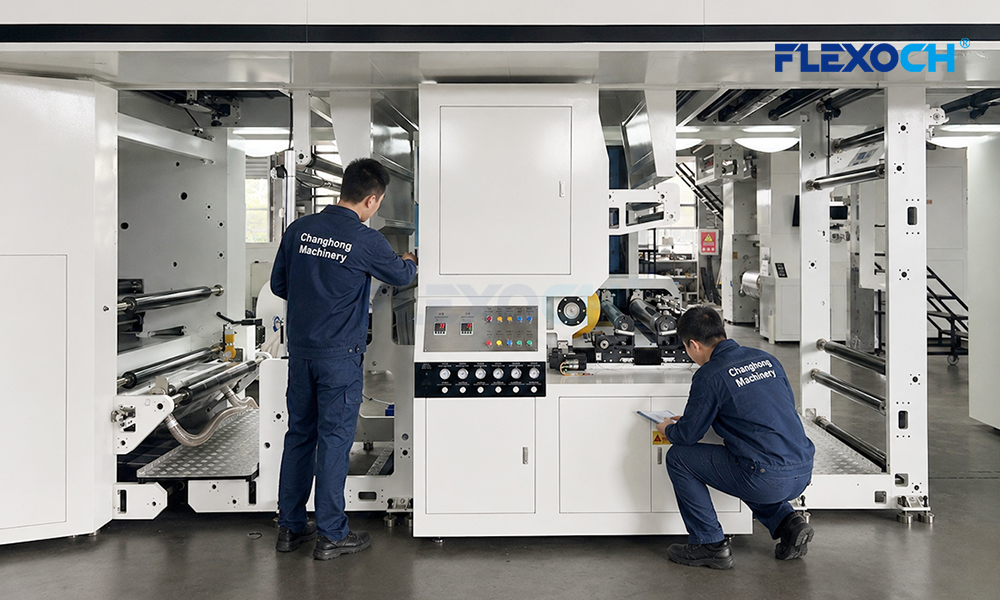
Aunque los procedimientos operativos son importantes, la configuración de la máquina también afecta la calidad de impresión alcanzable. Los fabricantes deben seleccionar el equipo según los sustratos, anchos de impresión, requisitos de color, sistemas de tinta y condiciones de producción involucrados en sus aplicaciones.
Un moderno Flexo CI Printing Machine utiliza un cilindro de impresión central para soportar el sustrato durante la impresión multicolor. Esta disposición puede ayudar a mantener una posición estable de la bobina, particularmente al imprimir en películas flexibles que son sensibles a los cambios de tensión.
Dependiendo de los requisitos de producción, las características relevantes pueden incluir:
- Control de tensión de bobina en circuito cerrado
- Control automático de registro
- Unidades de impresión con servomotores independientes
- Sistemas precisos de dosificación de tinta
- Capacidad adecuada de secado y enfriamiento
- Sistemas confiables de guiado de bobina
- Puntos de mantenimiento accesibles
Un especificado adecuado La máquina de impresión flexográfica CI para envases debe evaluarse como un sistema de producción completo en lugar de solo por la velocidad máxima. La interacción entre el diseño mecánico, la automatización, el manejo de tinta y el rendimiento del secado determina qué tan eficazmente el equipo cumple con los requisitos de calidad del fabricante.
Introducción en video
6. Lista de verificación práctica para la resolución de problemas en impresoras de embalaje
Cuando aparece un defecto de impresión, cambiar múltiples configuraciones simultáneamente puede dificultar la identificación de la causa original. Un proceso de resolución de problemas paso a paso suele ser más efectivo.
Paso 1: Identificar el defecto. Determinar si el problema involucra registro, cobertura de tinta, imágenes fantasma, puntos, manchas o algún otro problema de calidad de impresión.
Paso 2: Localizar la estación de impresión afectada. Verificar si el defecto aparece en un color, varios colores o en toda la imagen impresa.
Paso 3: Revisar las condiciones de operación. Registrar la velocidad de producción, la tensión del sustrato, la viscosidad de la tinta, los ajustes de secado y los detalles del sustrato.
Paso 4: Inspeccionar los componentes relevantes. Revisar planchas, rodillos anilox, cuchillas doctor, dispositivos de guía del sustrato y otros componentes asociados con el defecto.
Paso 5: Ajustar una variable a la vez. Aplicar una corrección controlada y evaluar el resultado antes de realizar más cambios.
Paso 6: Documentar la solución. Registrar el ajuste exitoso y usarlo como referencia para trabajos similares.
Este proceso apoya un control de calidad de impresión flexográfica más consistente y puede reducir tiempos de inactividad innecesarios y desperdicio de material.
7. FLEXOCH: Apoyando la impresión confiable de embalajes flexibles
Para los fabricantes de embalajes, la calidad de impresión depende de la combinación de la capacidad de la máquina, la gestión del proceso, la selección de materiales y la experiencia del operador.
FLEXOCH se centra en soluciones de impresión flexográfica diseñadas para la producción moderna de envases. Dependiendo de la configuración seleccionada, características como sistemas de accionamiento servo, control de tensión del sustrato, control automático de registro y sistemas integrados de secado pueden apoyar una impresión estable y una producción eficiente rollo a rollo.
Al evaluar una nueva Máquina de impresión flexográfica CI, los fabricantes deben considerar sus requisitos reales de sustrato, la calidad de impresión esperada, el volumen de producción y las necesidades de automatización. Ajustar la configuración de la máquina a estos factores proporciona una base más sólida para obtener resultados consistentes.
FLEXOCH anima a los productores de envases a evaluar no solo las especificaciones del equipo, sino también la estabilidad del proceso, los requisitos de mantenimiento y el soporte técnico necesario para la operación a largo plazo.
Conclusión
Los defectos comunes en la impresión flexográfica, incluidos errores de registro, cobertura desigual de tinta, imágenes fantasma, puntos y secado incompleto, pueden resultar de diferentes combinaciones de factores mecánicos, materiales y relacionados con el proceso.
Mejorar la calidad de impresión requiere un enfoque sistemático: mantener una tensión estable del sustrato, gestionar las propiedades de la tinta, inspeccionar los componentes de impresión, optimizar las condiciones de secado y documentar los resultados de la resolución de problemas. La configuración adecuada del equipo y la automatización apropiada pueden apoyar aún más una producción consistente.
Para los fabricantes que buscan una mejor calidad en la impresión de envases flexibles, combinar maquinaria confiable con un control disciplinado del proceso es esencial. Con una selección adecuada de equipos y una gestión eficaz de la calidad, FLEXOCH tiene como objetivo ayudar a los productores de envases a lograr un rendimiento de impresión más consistente, una mayor eficiencia de producción y resultados confiables en una amplia gama de aplicaciones.