Problèmes courants d'impression flexographique CI et comment améliorer la qualité d'impression
In the flexible packaging industry, consistent print quality is essential for maintaining brand image, meeting customer expectations, and reducing production costs. However, even advanced flexographic printing equipment can experience printing defects when ink properties, substrate conditions, machine settings, and operating procedures are not properly controlled.
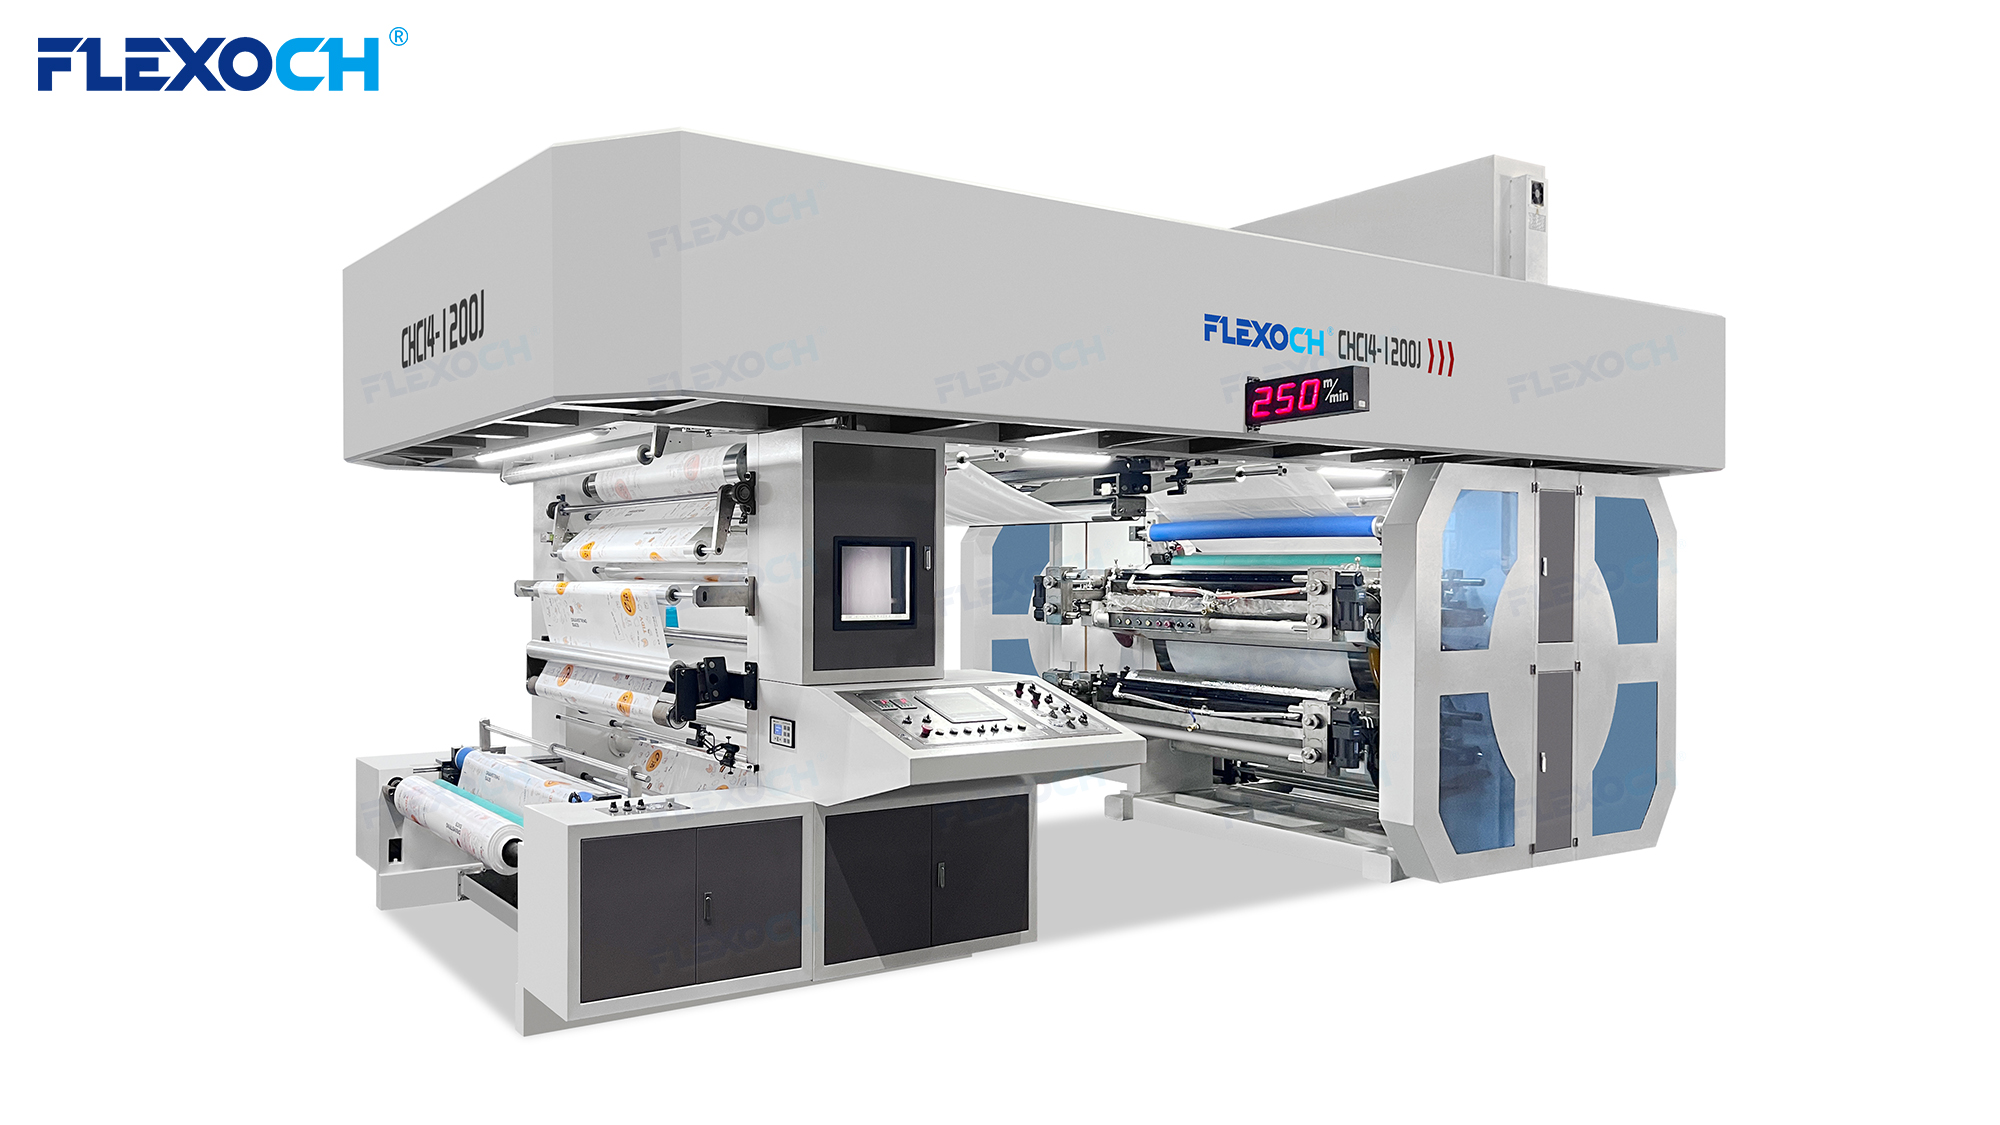
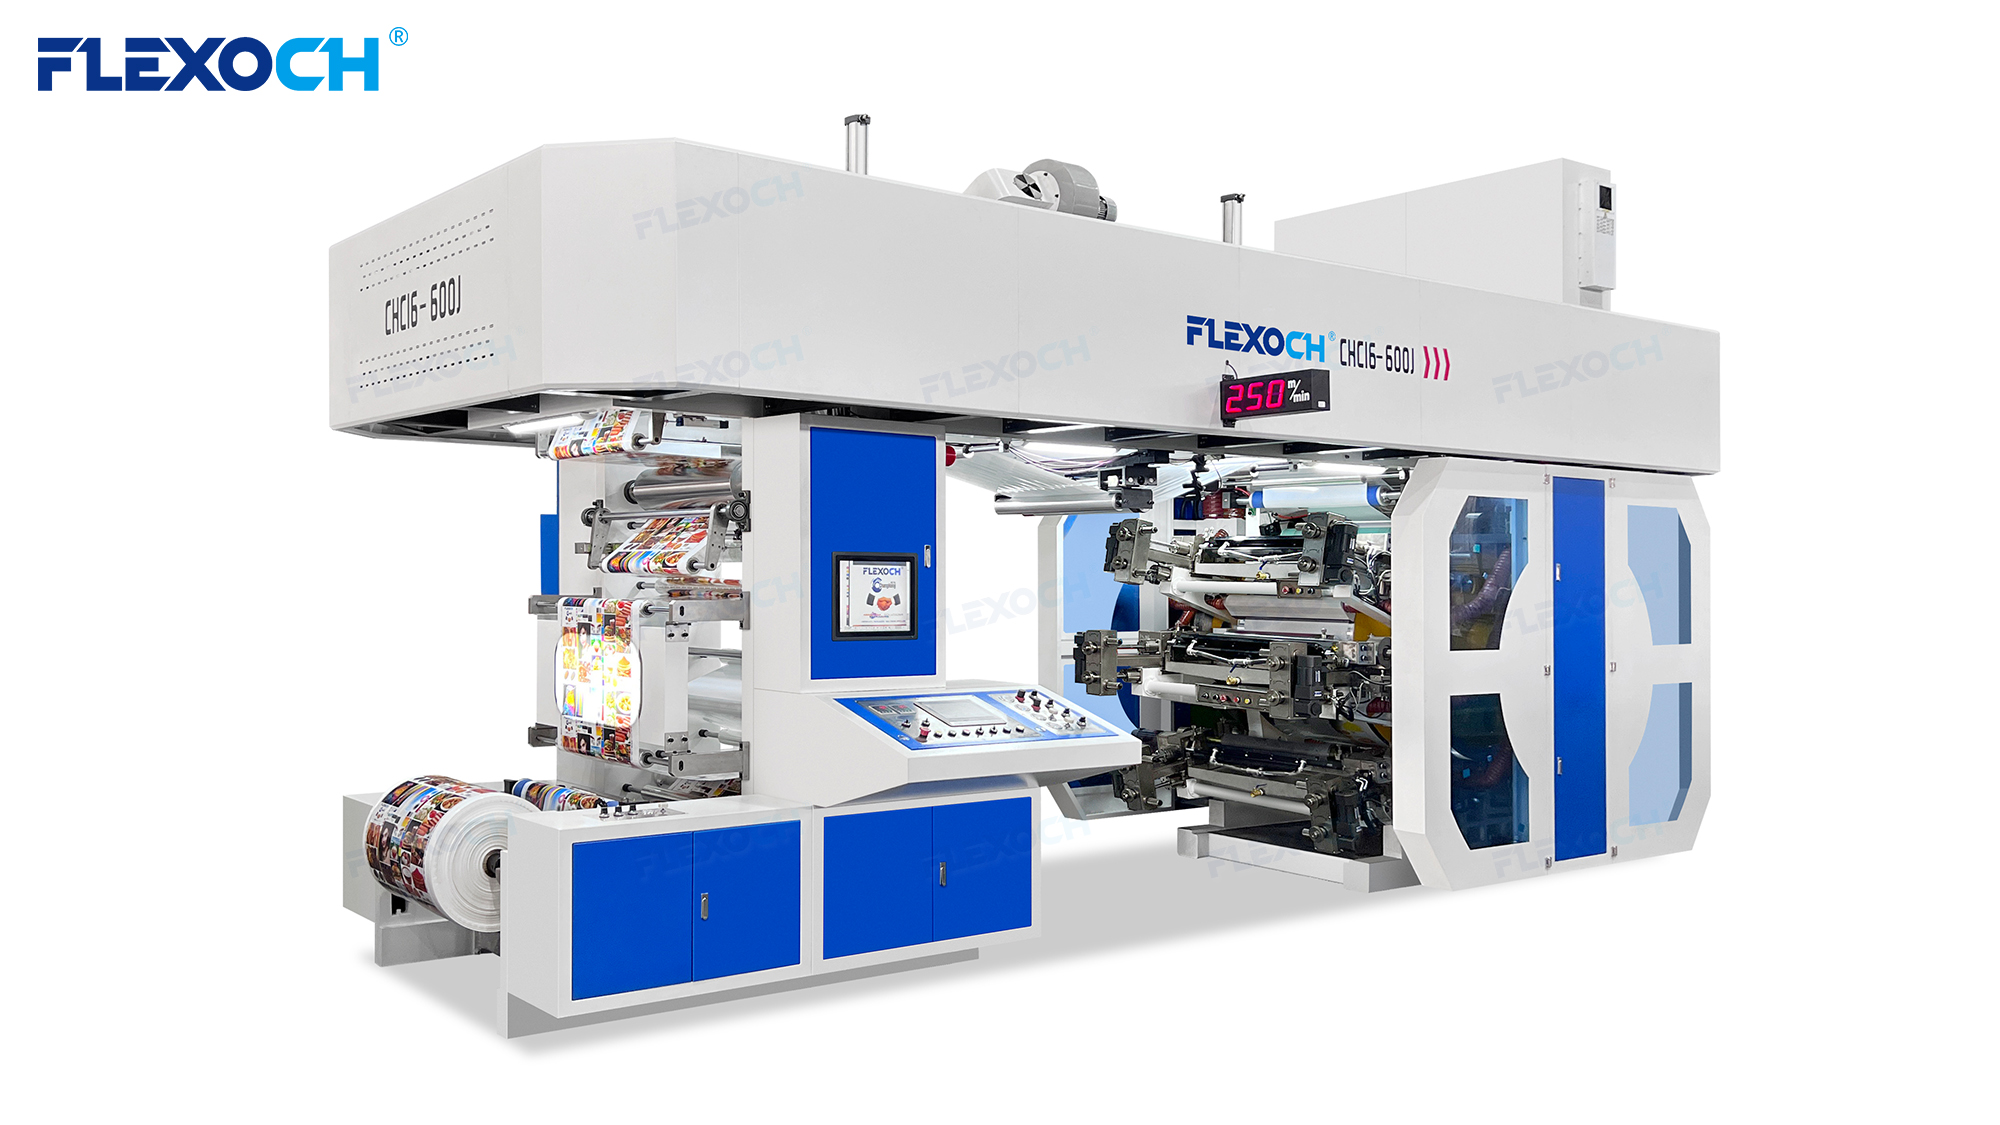
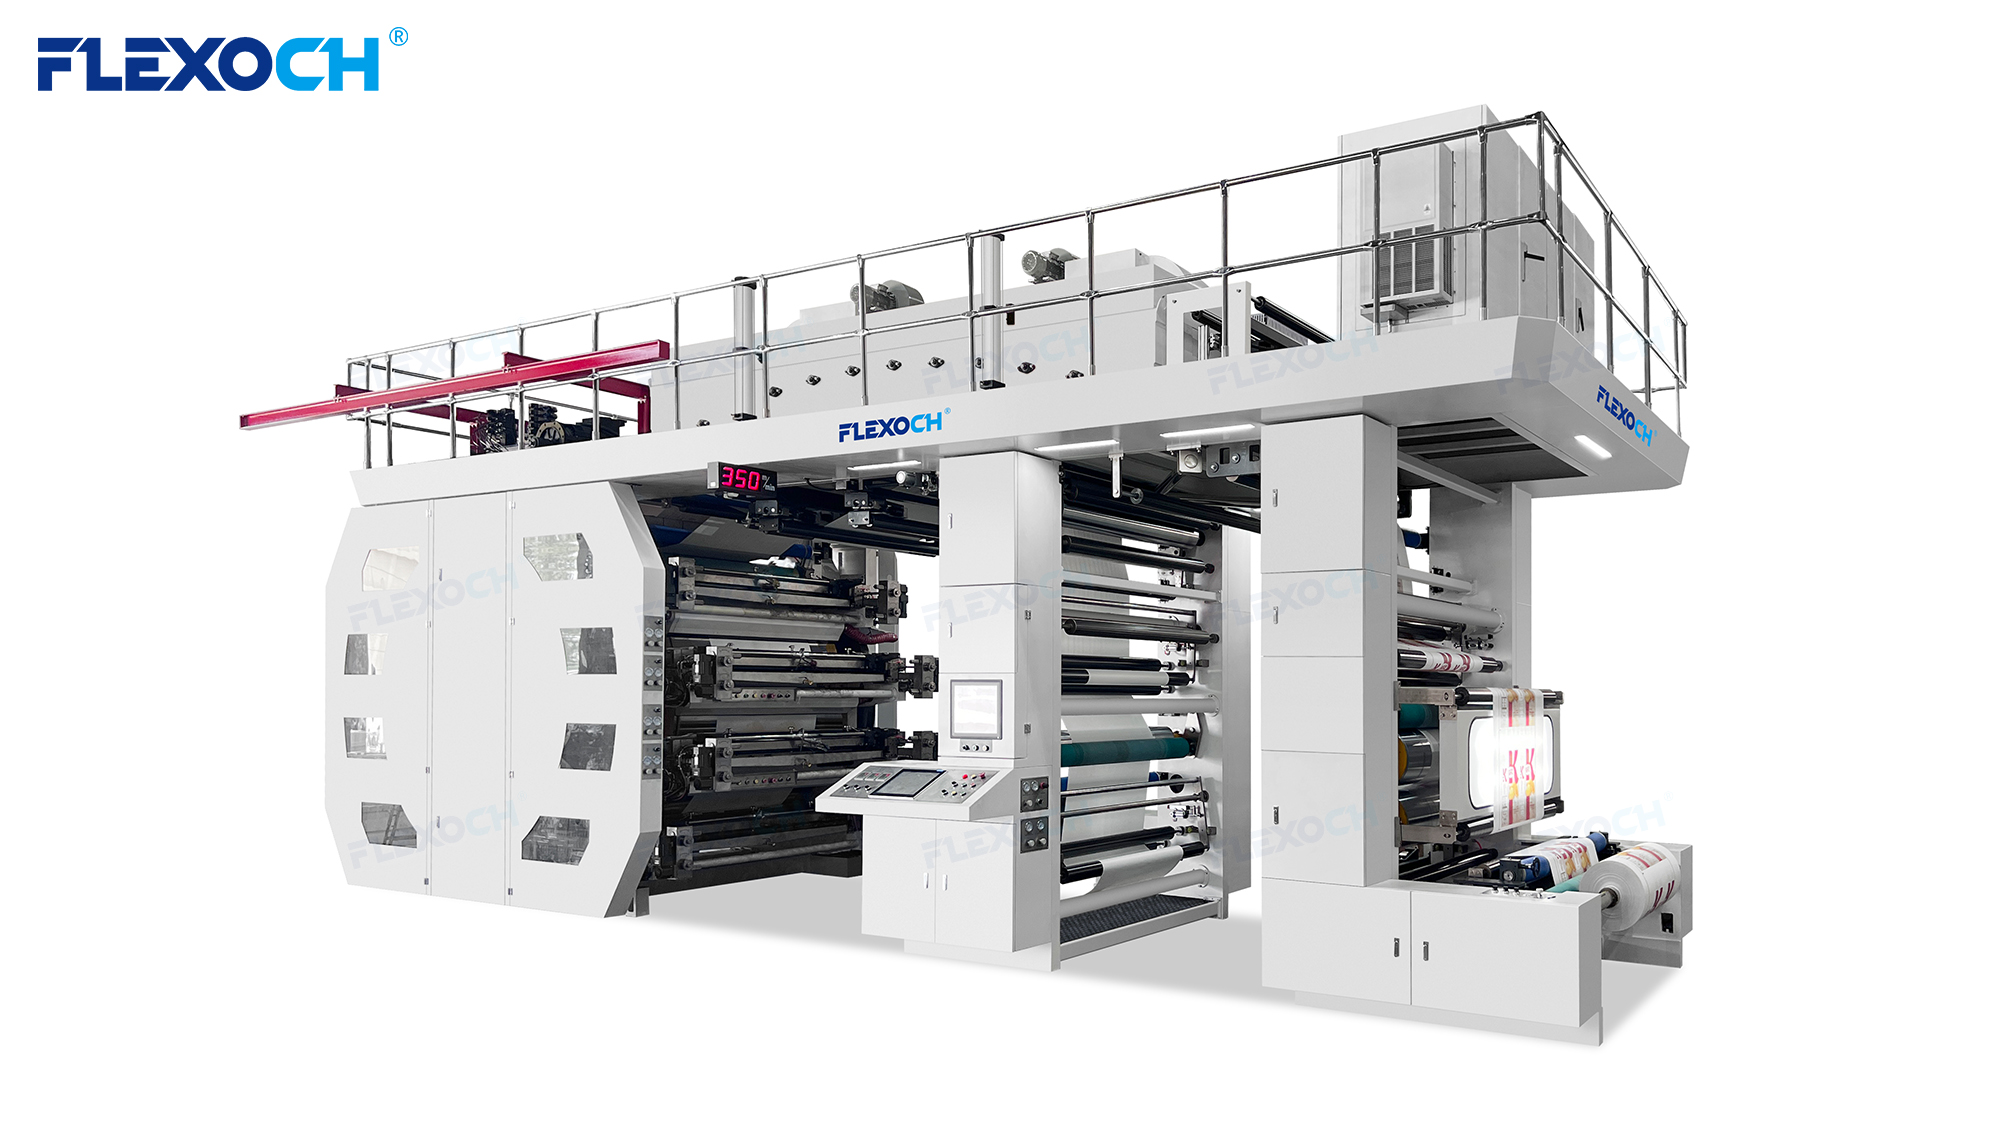
For manufacturers producing food packaging, plastic bags, consumer goods packaging, and industrial films, identifying the causes of printing defects is an important part of maintaining efficient production. A modern Machine d'impression flexographique CI can provide stable substrate support and precise multi-color printing, but achieving consistent results also depends on correct process settings and regular equipment maintenance.
This article explores common flexographic printing defects, explains their potential causes, and outlines practical methods for improving print quality on flexible packaging materials.
Table des matières
Basculer1. Defectos comunes en la impresión flexográfica
La impresión flexográfica comprende varios procesos interrelacionados, como la transferencia de tinta, el contacto de la plancha, el transporte del sustrato, el registro de colores y el secado. Un problema en cualquiera de estas etapas puede afectar al resultado final.
Comprender las características de los defectos más habituales ayuda a los operarios a identificar las posibles causas y aplicar medidas correctivas de manera más eficiente.
1.1 Color Registration Errors
Color registration is one of the most important quality indicators in multi-color packaging printing. When different colors do not align correctly, the printed image may show colored edges, blurred text, or visible gaps between overlapping colors.
Common causes include:
- Unstable web tension during production
- Incorrect registration settings
- Changes in substrate dimensions caused by temperature or tension
- Improper plate mounting
- Mechanical vibration or inconsistent drive synchronization
How to improve registration accuracy:
Operators should first inspect registration marks and determine whether the deviation occurs consistently or changes during production. Check the web tension settings, plate mounting accuracy, and printing unit synchronization before adjusting registration parameters.
Automatic register control can help detect and correct color alignment deviations during production. On a properly configured Machine d'impression flexographique CI, stable substrate support around the central impression cylinder can also help maintain more consistent positioning as the material passes through multiple printing stations.

1.2 Uneven Ink Coverage
Une couverture d'encre inégale peut se manifester par une densité de couleur incohérente, des zones pleines irrégulières ou des différences visibles entre les sections du matériau imprimé. Ces défauts peuvent réduire la qualité de l'emballage et faire apparaître les couleurs différentes de l'échantillon approuvé.
Causes potentielles :
- Spécifications incorrectes du rouleau anilox
- Cellules anilox endommagées ou contaminées
- Viscosité d'encre incohérente
- Pression d'impression inégale
- Mauvaise circulation de l'encre
- Contact incorrect entre la plaque et le substrat
Solutions recommandées :
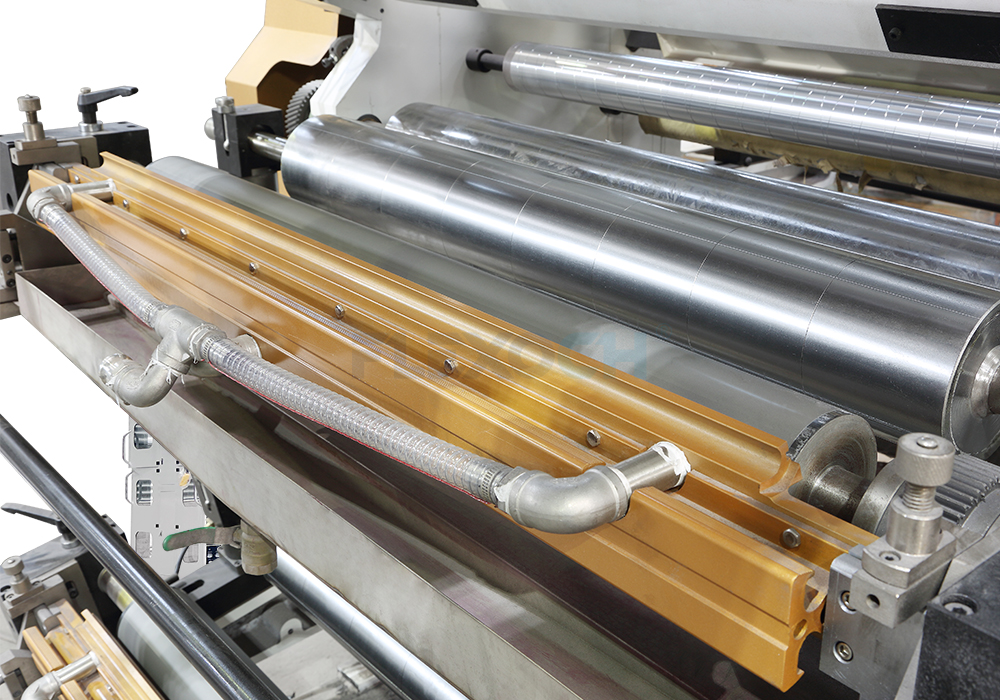
Vérifiez le rouleau anilox pour détecter toute contamination, usure ou dommage. Assurez-vous que ses spécifications correspondent aux exigences de couverture d'encre et à l'application d'impression. Inspectez le système de racloir (doctor blade) et confirmez que l'encre est fournie de manière constante.
La viscosité de l'encre doit être mesurée et maintenue dans la plage recommandée pour le système d'encre et les conditions d'exploitation. La pression d'impression doit également être ajustée avec soin, car une pression excessive peut provoquer une distorsion de l'image sans nécessairement améliorer la couverture d'encre.
Une approche systématique du contrôle qualité en flexographie aide à distinguer les problèmes liés à l'encre des problèmes mécaniques ou liés au substrat.

Rouleau Anilox
Racloir à chambre (Chamber Doctor Blade)
1.3 Fantômes et images doubles
Le fantôme se produit lorsque des images dupliquées indésirables ou des ombres légères apparaissent à côté du design imprimé prévu. Cela peut être particulièrement visible dans les couleurs unies, les motifs répétés et les zones contenant des détails fins.
Les causes possibles incluent un transfert d'encre incohérent, une pression d'impression excessive, une mauvaise distribution de l'encre, des vibrations mécaniques ou des problèmes liés à l'état des plaques et des rouleaux.
Pour résoudre le problème de fantômes, les opérateurs doivent inspecter la plaque d'impression, le rouleau anilox et le système de racloir. Vérifiez si le défaut est limité à une station de couleur particulière ou s'il apparaît sur plusieurs stations.
Réduire la pression excessive sur la plaque, améliorer la cohérence du transfert d'encre et vérifier la stabilité mécanique peuvent aider à résoudre le problème. Si le fantôme se produit uniquement à des vitesses plus élevées, évaluez le comportement de l'encre, la performance de séchage et les vibrations de la machine dans les conditions d'exploitation concernées.
1.4 Trou d'épingle et zones d'impression manquantes
Les trous d'épingle apparaissent comme de petites zones non imprimées à l'intérieur des zones de couleur unie. Les zones d'impression manquantes peuvent donner un aspect incomplet aux graphiques et réduire la qualité visuelle de l'emballage fini.
Ces défauts peuvent résulter de la contamination, de mauvaises propriétés de surface du substrat, d'un transfert d'encre inadéquat, de caractéristiques d'encre inappropriées ou de plaques d'impression endommagées.
Les mesures correctives pratiques incluent le nettoyage du substrat et des composants d'impression, l'inspection de la surface de la plaque et la vérification de la compatibilité de l'encre avec le matériau. Le cas échéant, évaluer les besoins en traitement de surface et confirmer que le substrat possède des propriétés de surface adaptées à l'encre sélectionnée.
Pour les films plastiques, le traitement de surface et les tests d'adhérence de l'encre peuvent être particulièrement importants. Le niveau de traitement approprié dépend du film, du système d'encre et du processus d'emballage en aval.
1.5 Maculage et séchage incomplet
Le maculage se produit lorsque l'encre humide est perturbée avant d'avoir suffisamment séché ou durci. Le résultat peut inclure des graphiques flous, un transfert d'encre sur les rouleaux ou des marques indésirables sur les surfaces adjacentes.
Les causes potentielles incluent une capacité de séchage insuffisante, une application excessive d'encre, des réglages de séchage inadaptés, une vitesse de production élevée ou une mauvaise compatibilité entre l'encre et le substrat.
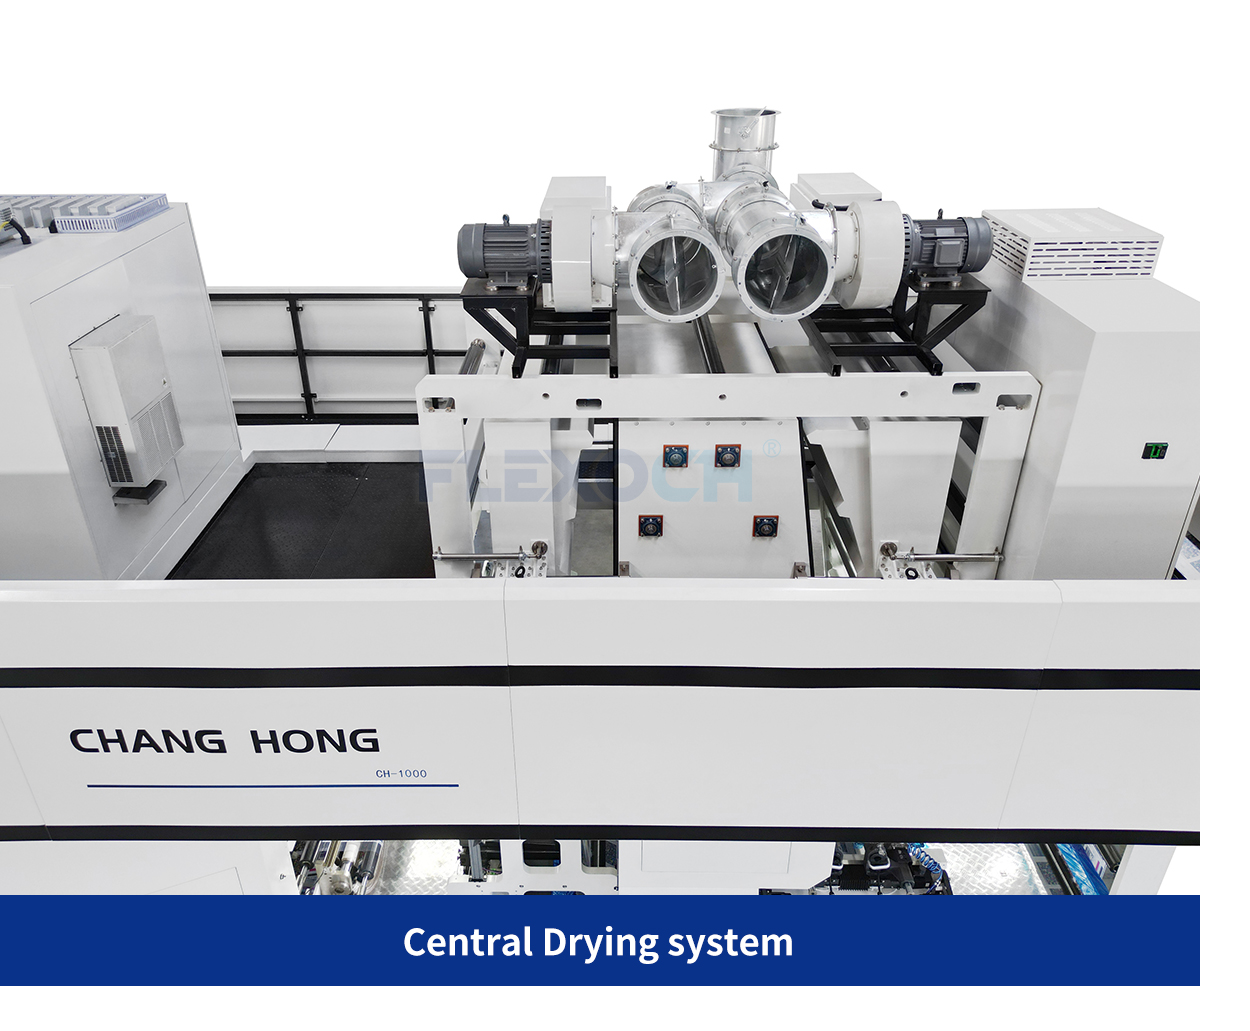
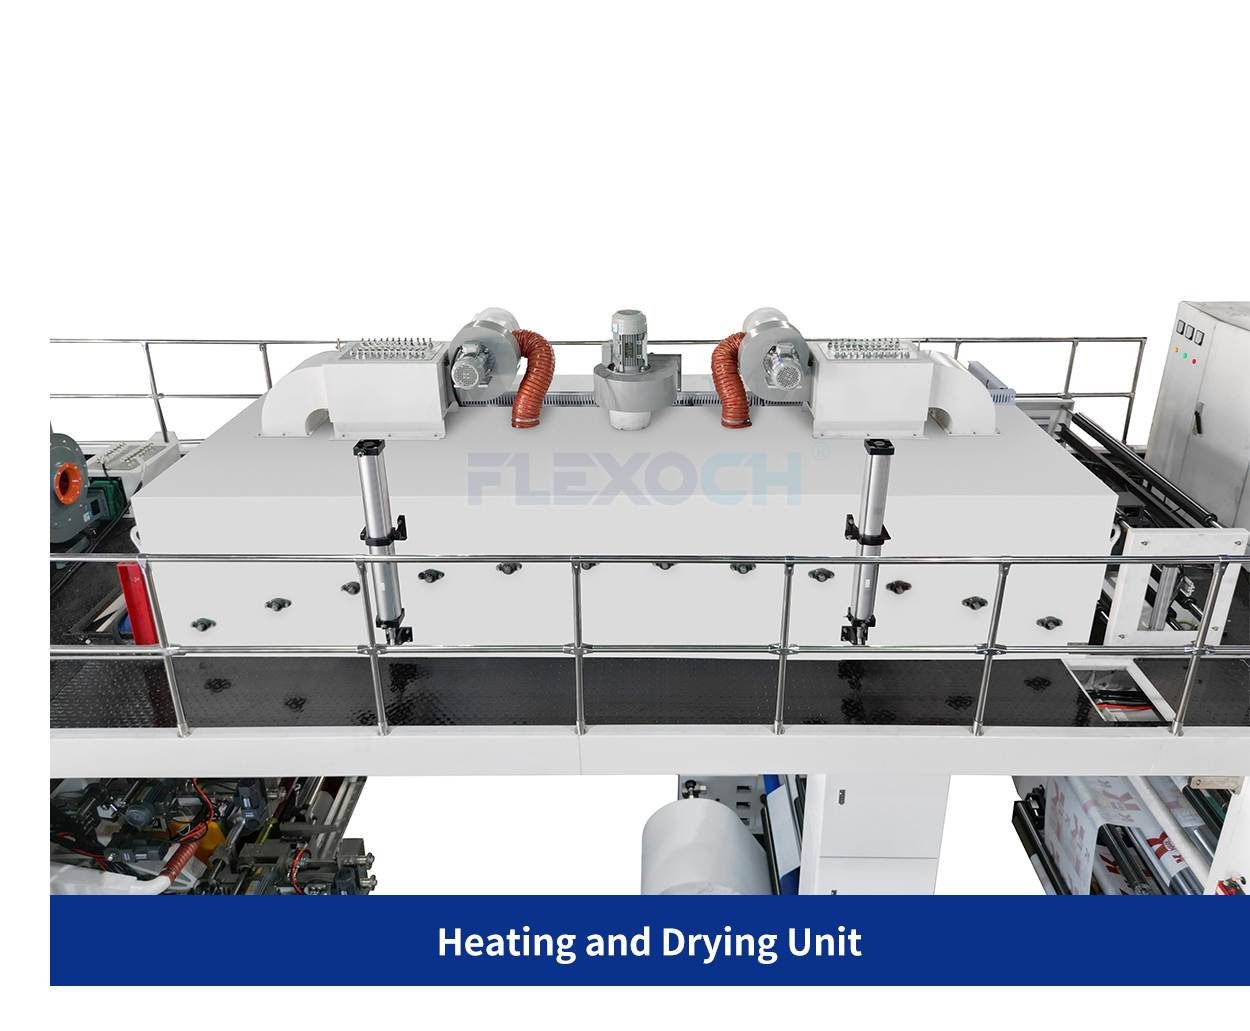
Pour améliorer les performances de séchage, vérifiez la température recommandée, le flux d'air et les conditions de séchage pour le système d'encre spécifique. Contrôlez si la machine fonctionne dans la capacité effective de son équipement de séchage.
Augmenter la température seule n'est pas toujours la solution correcte. Une chaleur excessive peut déformer les films sensibles, affecter la stabilité dimensionnelle ou créer d'autres problèmes de qualité. Les réglages de séchage doivent donc être ajustés en fonction des caractéristiques du substrat, des exigences de l'encre et des conditions réelles de production.
2. Comment améliorer le repérage des couleurs en impression flexographique
Un repérage précis des couleurs en impression flexographique nécessite un contrôle coordonné du mouvement du substrat, des cylindres d'impression et des conditions de fonctionnement. Même un petit changement dans la tension du support ou les dimensions du matériau peut affecter l'alignement de plusieurs couleurs.
Les pratiques suivantes peuvent aider à améliorer la constance du repérage.
Maintenir une tension stable du support
La tension du support doit être contrôlée tout au long du déroulement, de l'impression et de l'enroulement. Une tension excessive peut étirer les films flexibles, tandis qu'une tension insuffisante peut entraîner des plis, un suivi instable ou un transport irrégulier du matériau.
Les systèmes de contrôle de tension en boucle fermée surveillent les conditions de fonctionnement et ajustent la tension pour aider à maintenir un mouvement stable du support.
Vérifier le montage des plaques et l'état des cylindres
Un positionnement incorrect des plaques ou un montage inégal peut introduire des erreurs de repérage avant le début de la production. Inspectez le montage des plaques, la propreté des cylindres et l'état des composants mécaniques pertinents lors de la mise en place.
Utiliser le contrôle automatique du repérage lorsque cela est approprié
Le contrôle automatique du repérage peut réduire le besoin de corrections manuelles répétées et aider à maintenir l'alignement des couleurs lors de longues séries de production.
Cependant, l'automatisation ne peut pas éliminer toutes les sources d'erreur de repérage. Une mise en place initiale correcte, des matériaux stables et des paramètres de fonctionnement appropriés restent essentiels.
Surveiller la température et la vitesse de production
Les variations de température peuvent affecter certains substrats de film et leur stabilité dimensionnelle. De plus, la performance d'enregistrement peut changer avec l'augmentation de la vitesse de production.
Les opérateurs doivent vérifier l'enregistrement au démarrage, lors des changements de vitesse et tout au long des longues séries, au lieu de se fier exclusivement aux résultats de la configuration initiale.

3. Le rôle de la gestion de l'encre dans la qualité d'impression
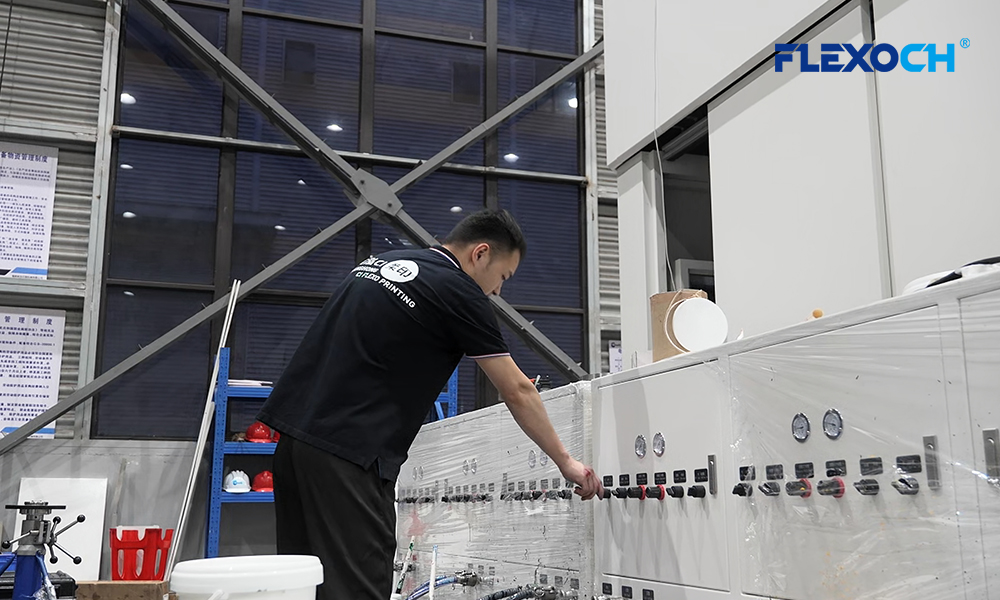
Les propriétés de l'encre influencent directement la densité des couleurs, la performance de transfert, le séchage et l'adhérence. Une mauvaise gestion de l'encre peut donc engendrer plusieurs défauts simultanément.

Une procédure structurée de gestion de l'encre devrait inclure :
- Mesurer la viscosité à des intervalles appropriés
- Maintenir une circulation d'encre constante
- Vérifier la contamination et la formation de mousse dans l'encre
- Inspecter les lames racleuses et les chambres d'encre
- Confirmer la compatibilité entre l'encre et le substrat
- Vérifier les conditions de séchage et la performance d'adhérence
La plage de viscosité correcte dépend de la formulation de l'encre, de la vitesse d'impression, du substrat et des conditions environnementales. Les opérateurs doivent suivre les recommandations du fournisseur d'encre plutôt que d'appliquer un réglage universel à chaque travail.
Pour les fabricants utilisant des encres à base d'eau ou de solvants, une mesure cohérente et des ajustements documentés peuvent rendre le dépannage plus reproductible.
4. Comment la maintenance de la machine soutient une impression constante
Un entretien régulier aide à prévenir les défauts causés par des composants usés, la contamination et une performance mécanique instable.
Un programme de maintenance préventive pour une Machine d'impression flexographique CI devrait couvrir le cylindre d'impression central, les cylindres d'impression, les rouleaux anilox, les systèmes de lames racleuses, les composants de guidage du support, les dispositifs de contrôle de tension et les équipements de séchage.
Les pratiques de maintenance importantes incluent :
Nettoyer régulièrement les composants d'impression. Les résidus d'encre et la contamination peuvent affecter le transfert d'encre, la performance des rouleaux et la constance de l'impression.
Inspecter les rouleaux anilox. Les cellules obstruées ou les dommages de surface peuvent provoquer une couverture d'encre inégale et une variation des couleurs.
Vérifier les lames doctor. Des lames usées ou mal installées peuvent entraîner des stries, un excès d'encre ou un dosage incohérent.
Vérifier les systèmes de guidage et de tension du support. Des lectures incorrectes des capteurs ou une performance de guidage instable peuvent contribuer aux plis et aux problèmes d'enregistrement.
Entretenir les équipements de séchage. Inspecter le flux d'air, les contrôles de température et la ventilation conformément aux exigences de maintenance du fabricant de l'équipement.
Enregistrer les défauts récurrents. Documenter le matériau affecté, l'encre, les réglages de la machine, la vitesse de production et les actions correctives. Ces enregistrements aident les opérateurs à identifier les schémas récurrents et à éviter les dépannages répétés.
5. Pourquoi la bonne configuration de la machine est importante
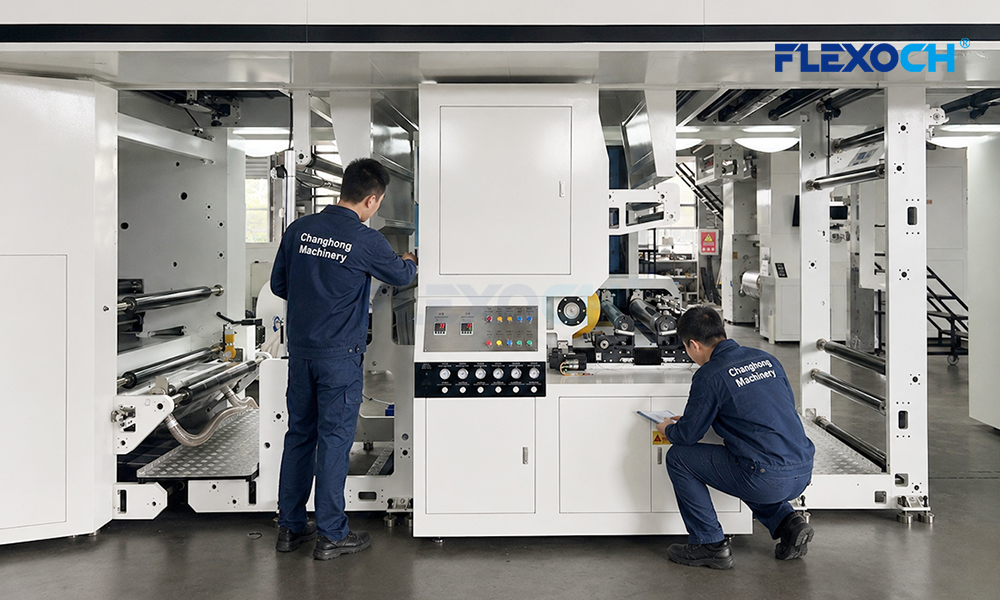
Bien que les procédures d'exploitation soient importantes, la configuration de la machine affecte également la qualité d'impression réalisable. Les fabricants doivent sélectionner l'équipement en fonction des substrats, des largeurs d'impression, des exigences de couleur, des systèmes d'encre et des conditions de production impliqués dans leurs applications.
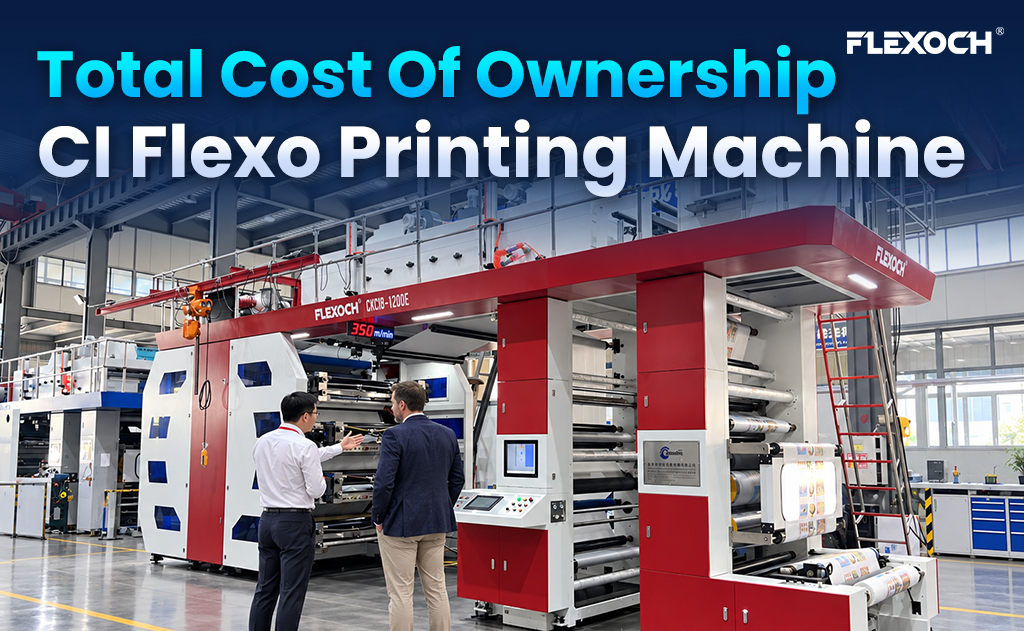
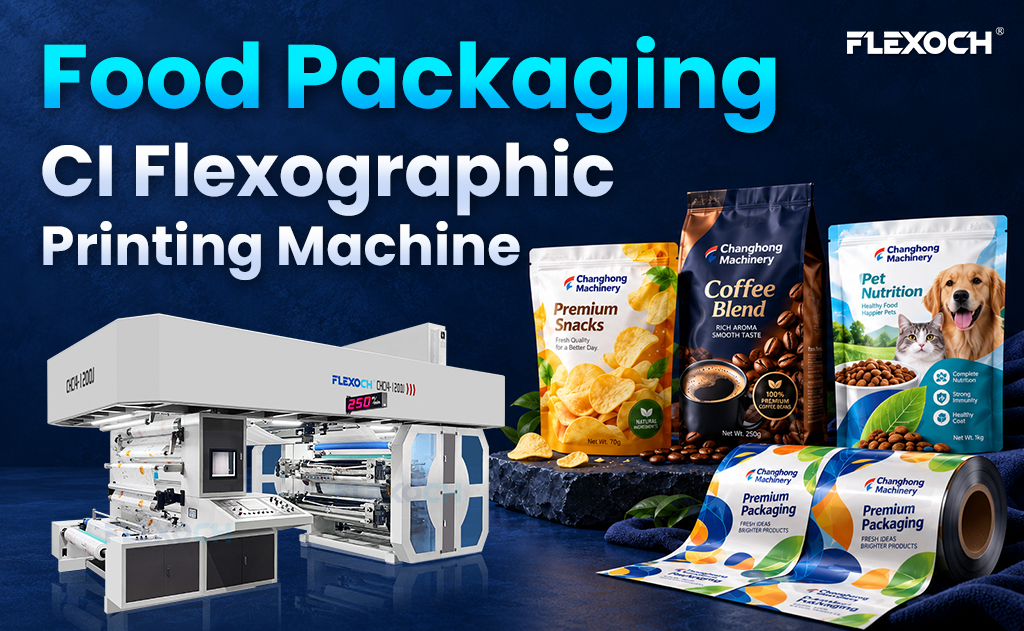
Un moderne Flexo CI Printing Machine utilise un cylindre d'impression central pour soutenir le substrat lors de l'impression multicolore. Cette disposition peut aider à maintenir une position stable du support, en particulier lors de l'impression sur des films flexibles sensibles aux variations de tension.
Selon les exigences de production, les fonctionnalités pertinentes peuvent inclure :
- Contrôle de tension du support en boucle fermée
- Contrôle automatique de l'enregistrement
- Unités d'impression à servomoteur indépendantes
- Systèmes de dosage d'encre précis
- Capacité de séchage et de refroidissement adaptée
- Systèmes de guidage du support fiables
- Points de maintenance accessibles
Une spécification appropriée Machine d'impression flexo CI pour emballages doit être évaluée comme un système de production complet plutôt que par la seule vitesse maximale. L'interaction entre la conception mécanique, l'automatisation, la gestion de l'encre et la performance de séchage détermine l'efficacité avec laquelle l'équipement répond aux exigences de qualité du fabricant.
Introduction vidéo
6. Une liste de contrôle pratique pour le dépannage des imprimeurs d'emballages
Lorsqu'un défaut d'impression apparaît, modifier plusieurs réglages simultanément peut rendre la cause initiale plus difficile à identifier. Un processus de dépannage étape par étape est généralement plus efficace.
Étape 1 : Identifier le défaut. Déterminez si le problème concerne l'enregistrement, la couverture d'encre, les images fantômes, les trous d'épingle, les bavures ou un autre problème de qualité d'impression.
Étape 2 : Localiser la station d'impression affectée. Vérifiez si le défaut apparaît dans une couleur, plusieurs couleurs ou sur l'ensemble de l'image imprimée.
Étape 3 : Examiner les conditions de fonctionnement. Enregistrez la vitesse de production, la tension du support, la viscosité de l'encre, les réglages de séchage et les détails du substrat.
Étape 4 : Inspecter les composants concernés. Vérifiez les plaques, les rouleaux anilox, les racleurs, les dispositifs de guidage du support et autres composants associés au défaut.
Étape 5 : Ajuster une variable à la fois. Appliquez une correction contrôlée et évaluez le résultat avant d'effectuer d'autres modifications.
Étape 6 : Documenter la solution. Enregistrez l'ajustement réussi et utilisez-le comme référence pour des travaux similaires.
Ce processus favorise un contrôle qualité plus cohérent de l'impression flexographique et peut réduire les temps d'arrêt inutiles ainsi que le gaspillage de matériaux.
7. FLEXOCH : Soutenir une impression fiable d'emballages flexibles
Pour les fabricants d'emballages, la qualité d'impression dépend de la combinaison de la capacité de la machine, de la gestion du processus, du choix des matériaux et de l'expertise de l'opérateur.
FLEXOCH se concentre sur des solutions d'impression flexographique conçues pour la production d'emballages modernes. En fonction de la configuration sélectionnée, des fonctionnalités telles que les systèmes d'entraînement servo, le contrôle de la tension du support, le contrôle automatique du repérage et les systèmes de séchage intégrés peuvent soutenir une impression stable et une production efficace rouleau à rouleau.
Lors de l'évaluation d'une nouvelle Machine d'impression flexographique CI, les fabricants doivent prendre en compte leurs exigences réelles en matière de substrat, la qualité d'impression attendue, le volume de production et les besoins en automatisation. Adapter la configuration de la machine à ces facteurs offre une base plus solide pour des résultats cohérents.
FLEXOCH encourage les producteurs d'emballages à évaluer non seulement les spécifications de l'équipement mais aussi la stabilité du processus, les exigences de maintenance et le support technique nécessaire pour une exploitation à long terme.
Conclusion
Les défauts courants de l'impression flexographique — y compris les erreurs de repérage, la couverture d'encre inégale, les images fantômes, les trous d'épingle et le séchage incomplet — peuvent résulter de différentes combinaisons de facteurs mécaniques, matériels et liés au processus.
L'amélioration de la qualité d'impression nécessite une approche systématique : maintenir une tension stable du support, gérer les propriétés de l'encre, inspecter les composants d'impression, optimiser les conditions de séchage et documenter les résultats de dépannage. La bonne configuration de l'équipement et une automatisation appropriée peuvent en outre soutenir une production constante.
Pour les fabricants cherchant une meilleure qualité d'impression des emballages flexibles, combiner une machinerie fiable avec un contrôle rigoureux des processus est essentiel. Avec une sélection d'équipement adaptée et une gestion efficace de la qualité, FLEXOCH vise à aider les producteurs d'emballages à poursuivre une performance d'impression plus cohérente, une efficacité de production améliorée et des résultats fiables dans un large éventail d'applications.