Распространённые проблемы флексографической печати CI и способы улучшения качества печати
В индустрии гибкой упаковки стабильное качество печати имеет решающее значение для поддержания имиджа бренда, удовлетворения ожиданий клиентов и снижения производственных затрат. Однако даже современное флексографическое оборудование может сталкиваться с дефектами печати, если свойства краски, состояние подложки, настройки машины и операционные процедуры не контролируются должным образом.
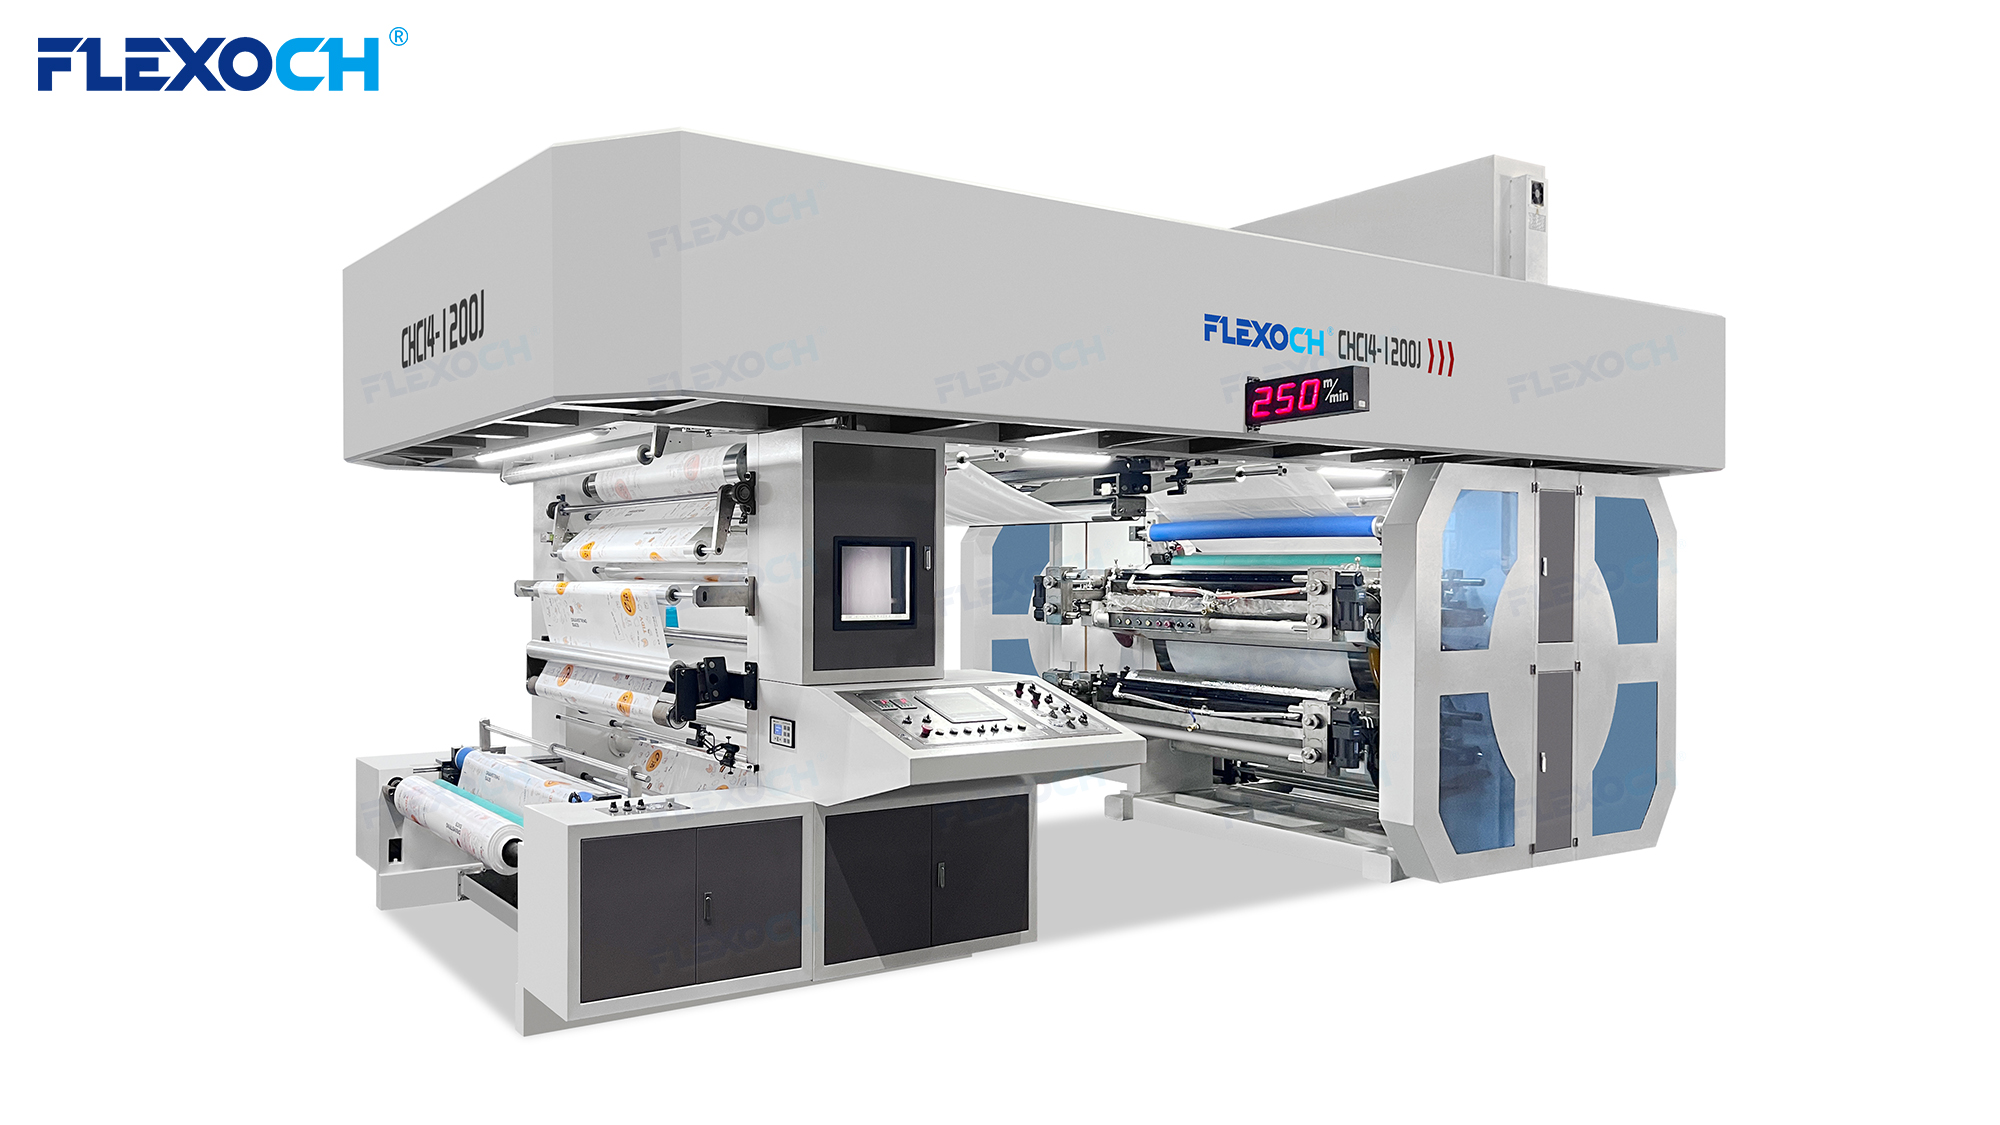
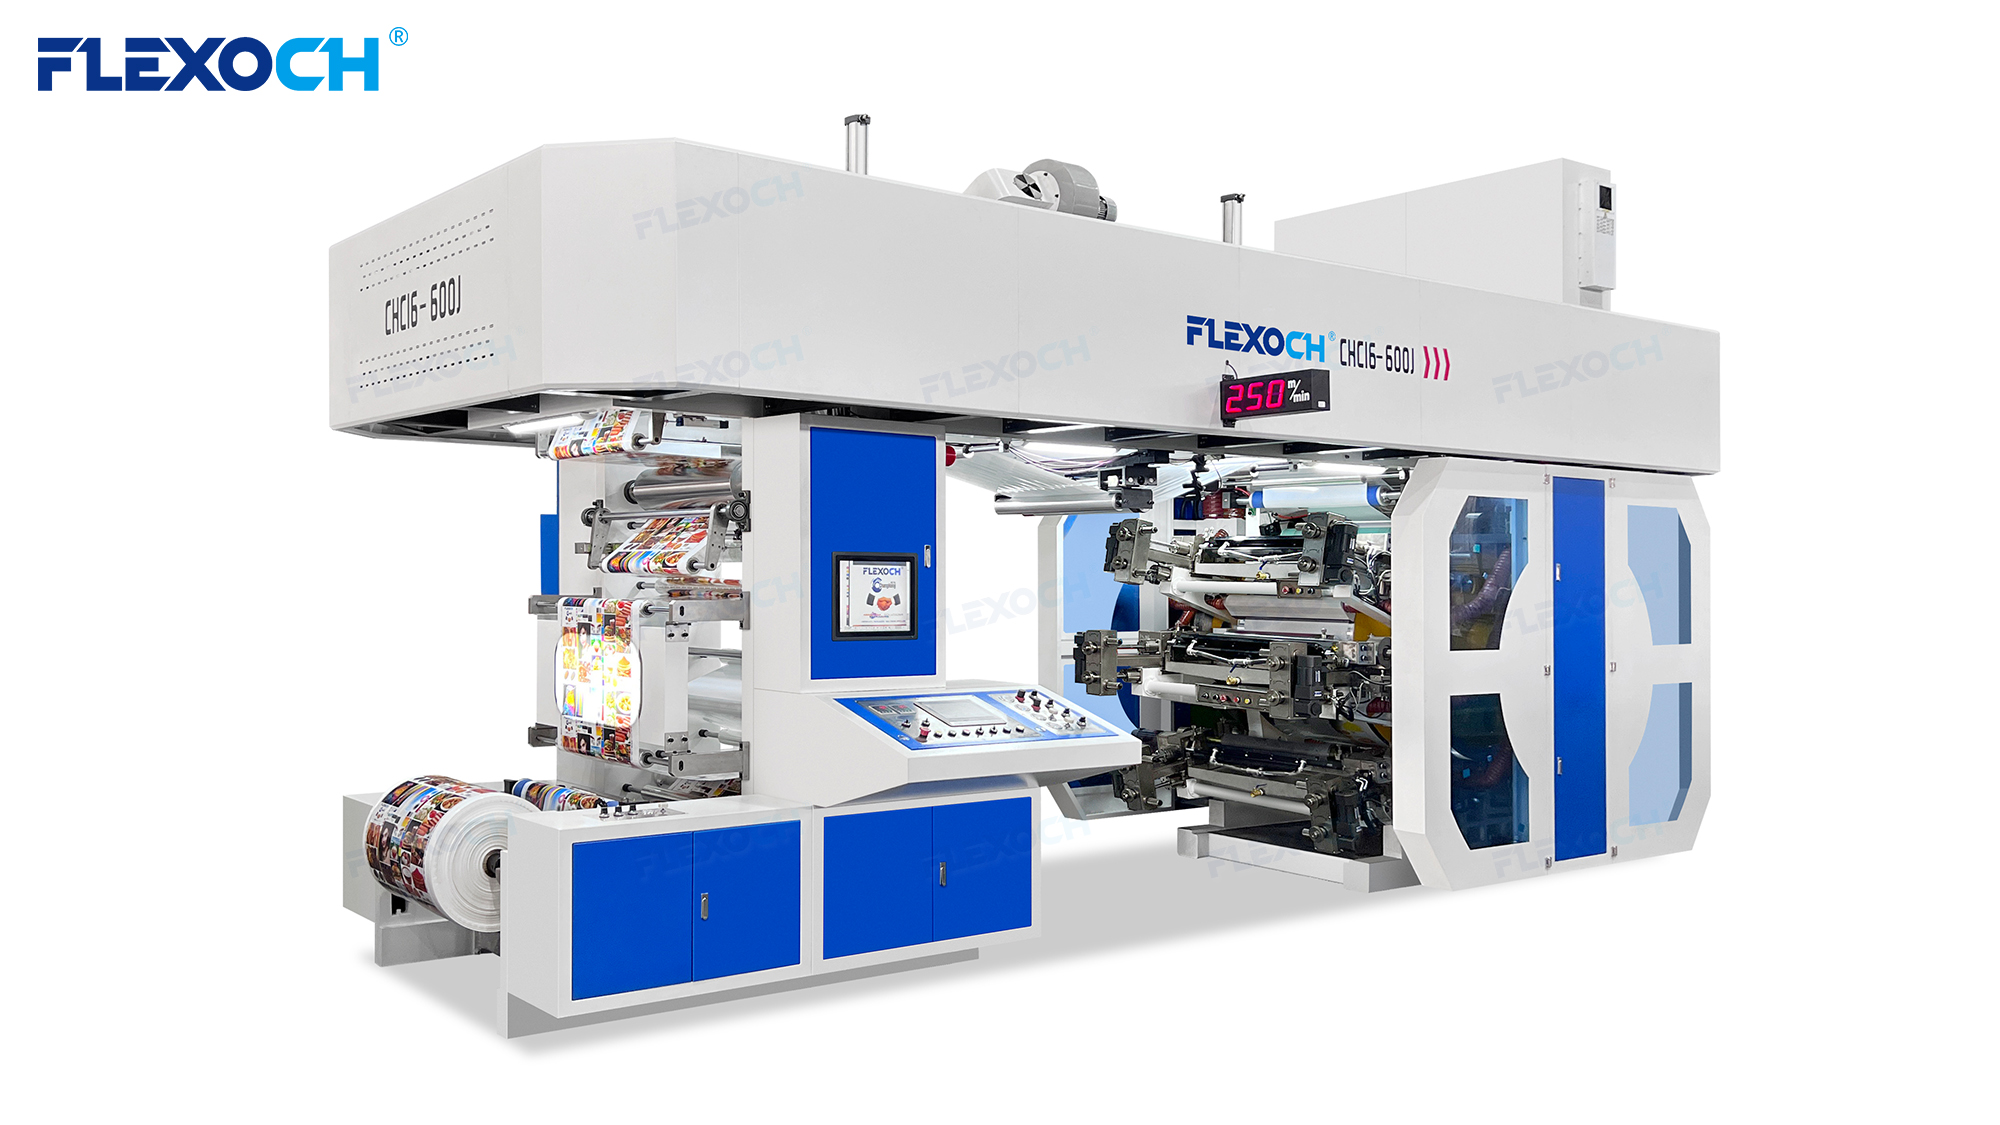
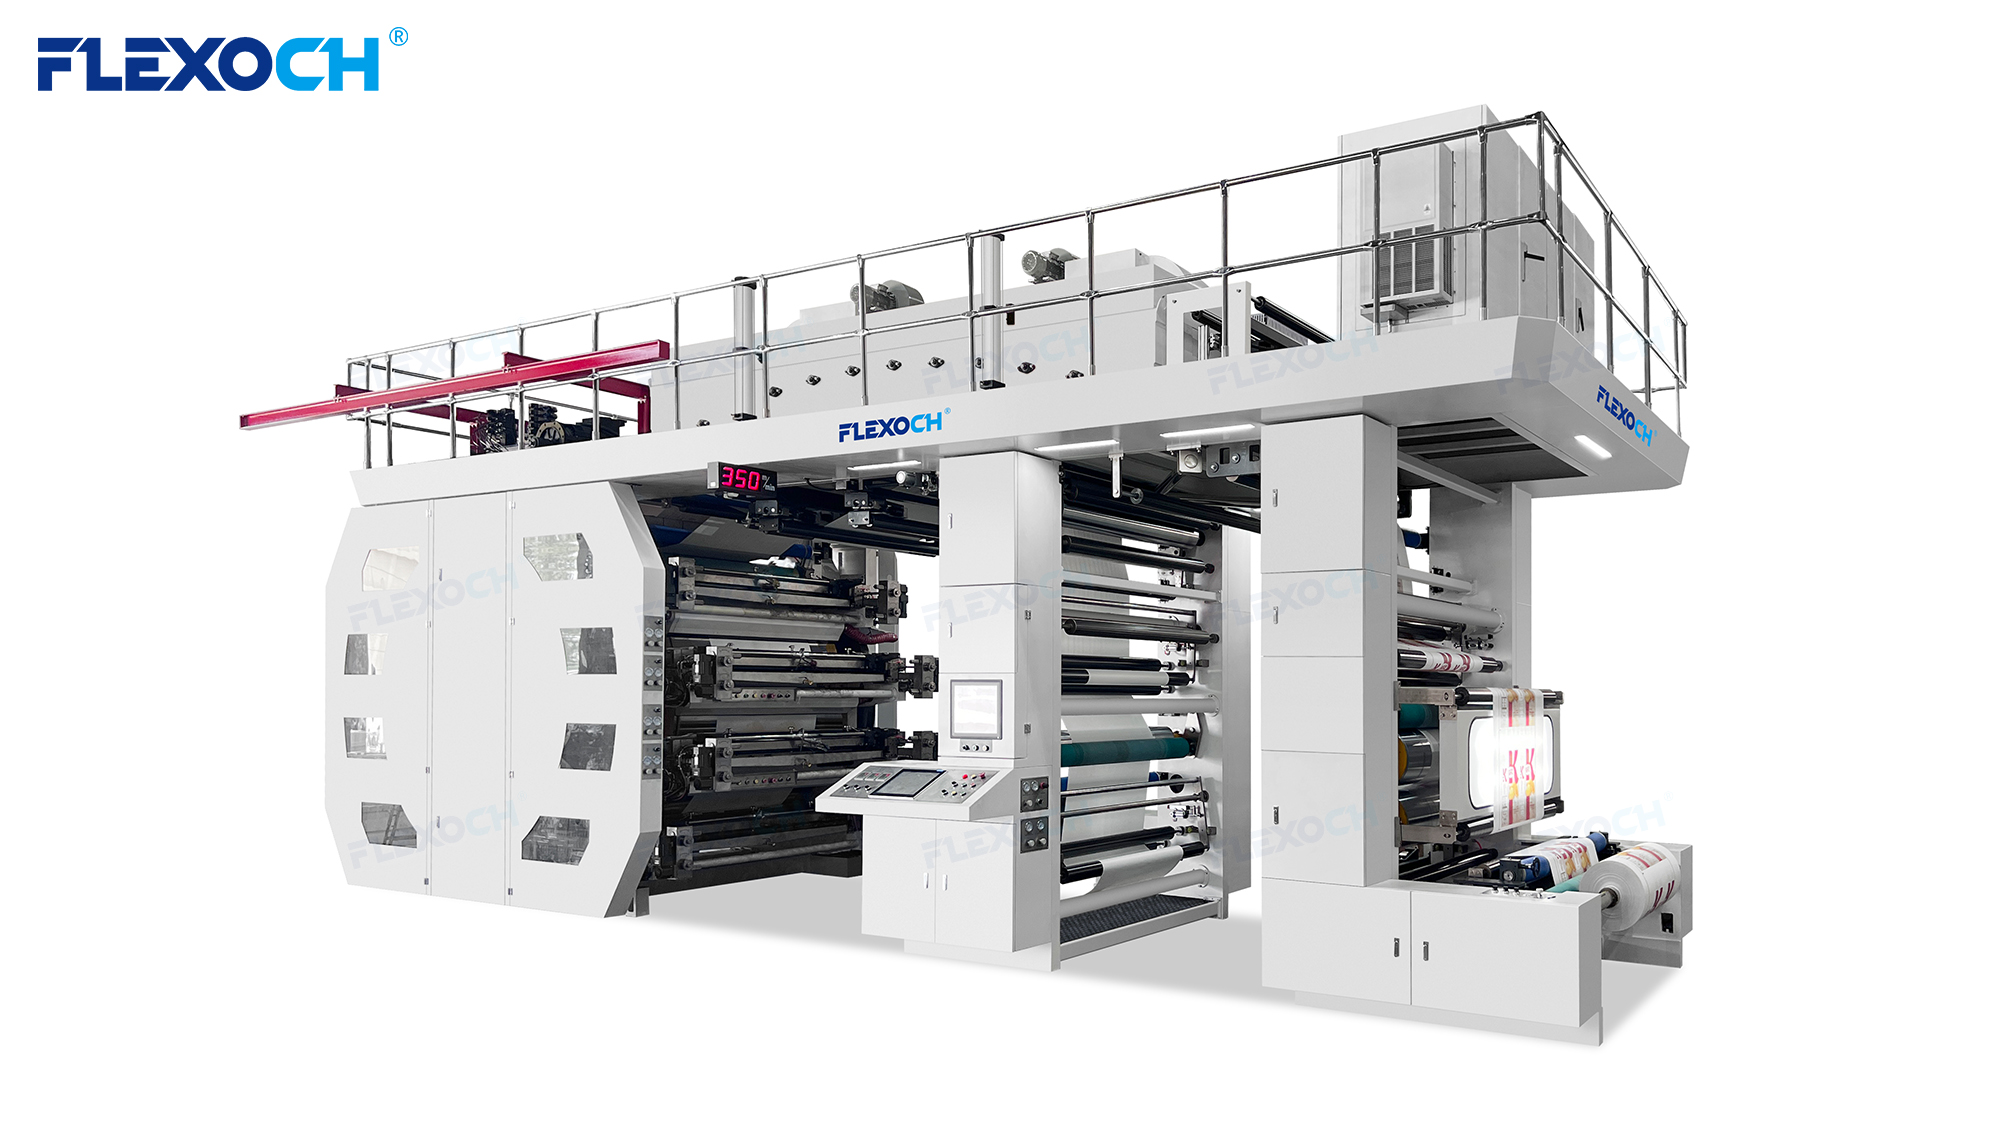
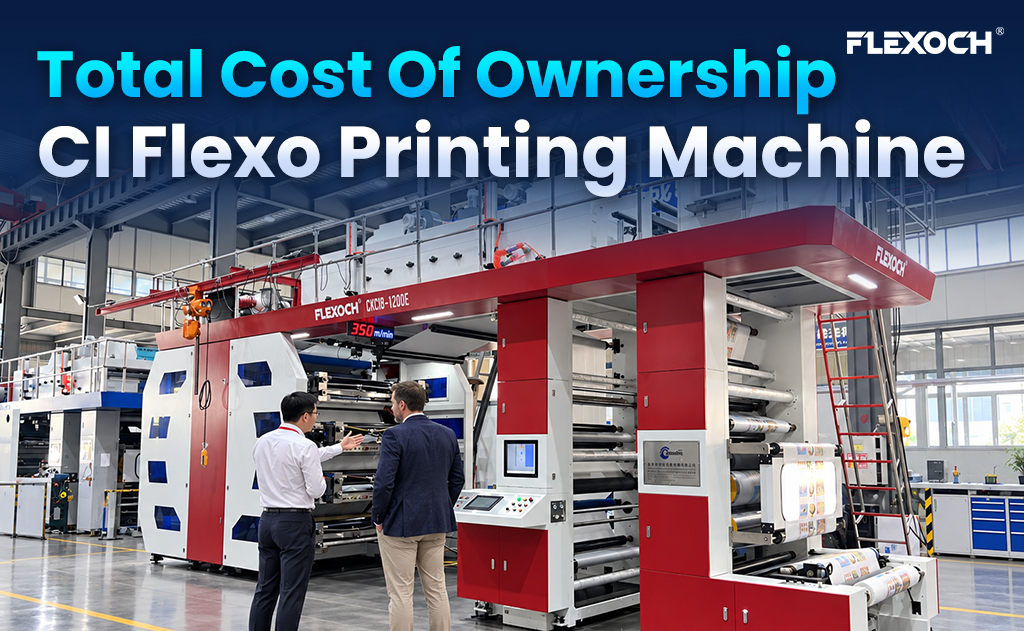
Для производителей пищевой упаковки, пластиковых пакетов, упаковки потребительских товаров и промышленных пленок выявление причин дефектов печати является важной частью поддержания эффективного производства. Современный Флексографская печатная машина с цилиндрическим клише может обеспечивать стабильную поддержку подложки и точную многоцветную печать, но достижение стабильных результатов также зависит от правильных настроек процесса и регулярного обслуживания оборудования.
В этой статье рассматриваются распространённые дефекты флексографической печати, объясняются их возможные причины и приводятся практические методы улучшения качества печати на материалах гибкой упаковки.
Содержание
Переключить1. Распространённые дефекты флексографической печати
Флексографическая печать включает несколько взаимосвязанных процессов, таких как перенос краски, контакт печатной формы, транспортировка подложки, совмещение цветов и сушка. Проблема на любом из этих этапов может повлиять на конечный результат.
Понимание характеристик наиболее распространённых дефектов помогает операторам быстрее выявлять возможные причины и применять корректирующие меры более эффективно.
1.1 Ошибки совмещения цветов
Совмещение цветов является одним из важнейших показателей качества при многоцветной печати упаковки. Если цвета не совмещаются правильно, на отпечатанном изображении могут появиться цветные края, размытый текст или видимые зазоры между наложенными цветами.
К распространённым причинам относятся:
- Нестабильное натяжение полотна во время производства
- Неправильные настройки регистрации
- Изменения размеров подложки, вызванные температурой или натяжением
- Неправильное крепление пластины
- Механические вибрации или несогласованная синхронизация привода
Как улучшить точность регистрации:
Операторы должны сначала проверить метки регистрации и определить, происходит ли отклонение постоянно или меняется в процессе производства. Проверьте настройки натяжения полотна, точность крепления пластины и синхронизацию печатного узла перед корректировкой параметров регистрации.
Автоматический контроль регистрации может помочь обнаружить и исправить отклонения совмещения цветов во время производства. При правильной настройке CI флексографическая печатная машина, стабильная поддержка подложки вокруг центрального прижимного цилиндра также способствует более постоянному позиционированию материала при прохождении через несколько печатных станций.

1.2 Неравномерное покрытие краской
Неравномерное покрытие краской может проявляться как нестабильная плотность цвета, пятнистые сплошные участки или видимые различия между секциями печатного материала. Эти дефекты могут снизить качество упаковки и сделать цвета отличающимися от утвержденного образца.
Возможные причины включают:
- Неправильные характеристики анилоксного вала
- Поврежденные или загрязненные ячейки анилоксного вала
- Нестабильная вязкость краски
- Неравномерное давление печати
- Плохая циркуляция краски
- Неправильный контакт пластины или подложки
Рекомендуемые решения:
Проверьте анилоксный вал на загрязнения, износ или повреждения. Убедитесь, что его характеристики соответствуют требованиям покрытия краской и области применения печати. Проверьте систему доктор-блейда и подтвердите, что краска подается равномерно.
Вязкость краски должна измеряться и поддерживаться в пределах, рекомендованных для системы краски и условий эксплуатации. Давление печати также следует тщательно регулировать, поскольку чрезмерное давление может вызвать искажение изображения без улучшения покрытия краской.
Систематический подход к контролю качества флексографической печати помогает отличить проблемы, связанные с чернилами, от механических или связанных с подложкой.

Анилоксовый вал
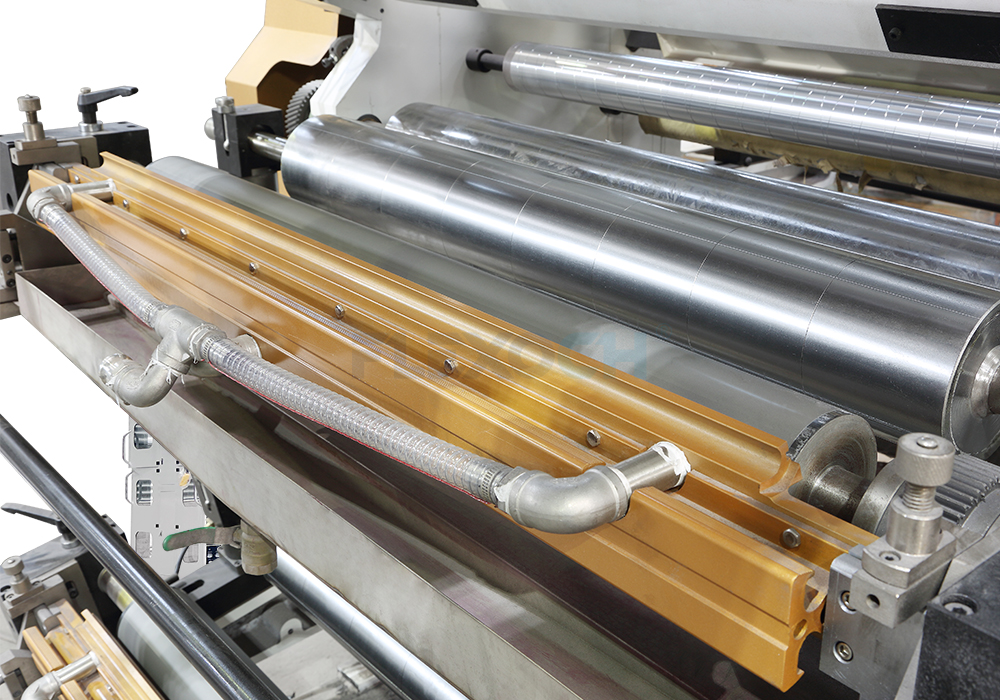
Доктор-лезвие камеры
1.3 Призрачные изображения и двойные отпечатки
Призрак возникает, когда рядом с предполагаемым печатным изображением появляются нежелательные дублирующиеся изображения или слабые тени. Особенно заметно это в сплошных цветах, повторяющихся узорах и областях с мелкими деталями.
Возможные причины включают нестабильную передачу чернил, чрезмерное давление при печати, плохое распределение чернил, механические вибрации или проблемы с состоянием пластин и валиков.
Для устранения призраков операторы должны проверить печатную пластину, анилоксовый вал и систему доктор-лезвия. Следует определить, ограничивается ли дефект одной цветовой станцией или проявляется на нескольких.
Снижение чрезмерного давления пластины, улучшение стабильности передачи чернил и проверка механической устойчивости могут помочь решить проблему. Если призраки возникают только на высоких скоростях, необходимо оценить поведение чернил, эффективность сушки и вибрации машины при соответствующих условиях эксплуатации.
1.4 Поры и пропущенные участки печати
Пинхолы проявляются в виде небольших непечатных пятен в областях сплошного цвета. Отсутствие печати может сделать графику неполной и снизить визуальное качество готовой упаковки.
Эти дефекты могут быть вызваны загрязнением, плохими свойствами поверхности подложки, недостаточной передачей чернил, неподходящими характеристиками чернил или поврежденными печатными пластинами.
Практические меры коррекции включают очистку подложки и печатных компонентов, проверку поверхности пластины и подтверждение совместимости чернил с материалом. При необходимости следует оценить требования к обработке поверхности и убедиться, что подложка имеет подходящие свойства для выбранных чернил.
Для пластиковых пленок особенно важны обработка поверхности и тестирование адгезии чернил. Соответствующий уровень обработки зависит от пленки, системы чернил и последующего процесса упаковки.
1.5 Размазывание и неполное высыхание
Размазывание происходит, когда влажные чернила нарушаются до полного высыхания или закрепления. Результатом могут быть размытые изображения, перенос чернил на валики или нежелательные отметины на соседних поверхностях.
Возможные причины включают недостаточную сушку, чрезмерное нанесение чернил, неподходящие настройки сушки, высокую скорость производства или плохую совместимость чернил с подложкой.
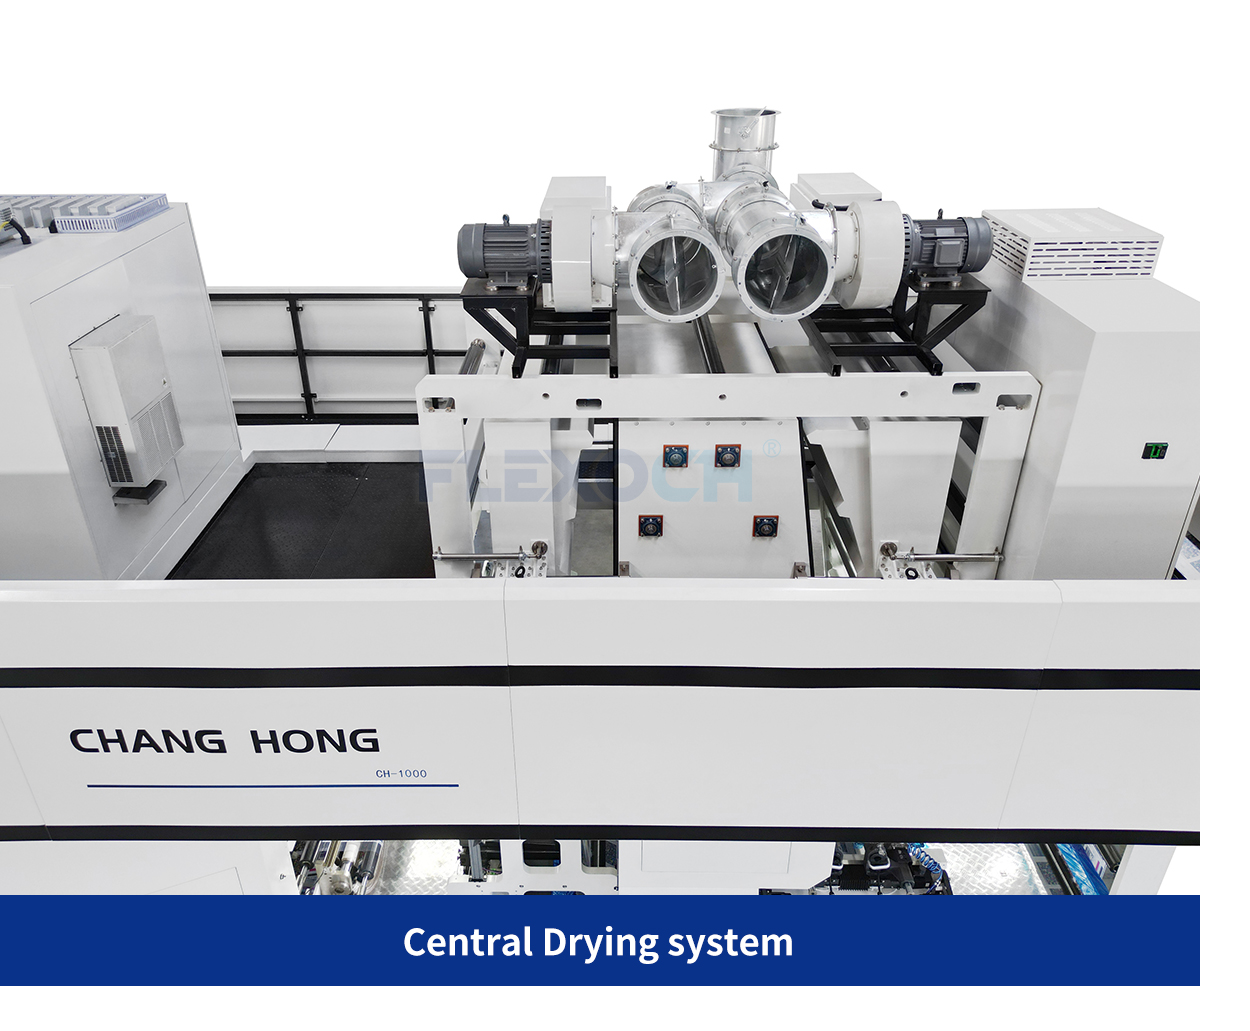
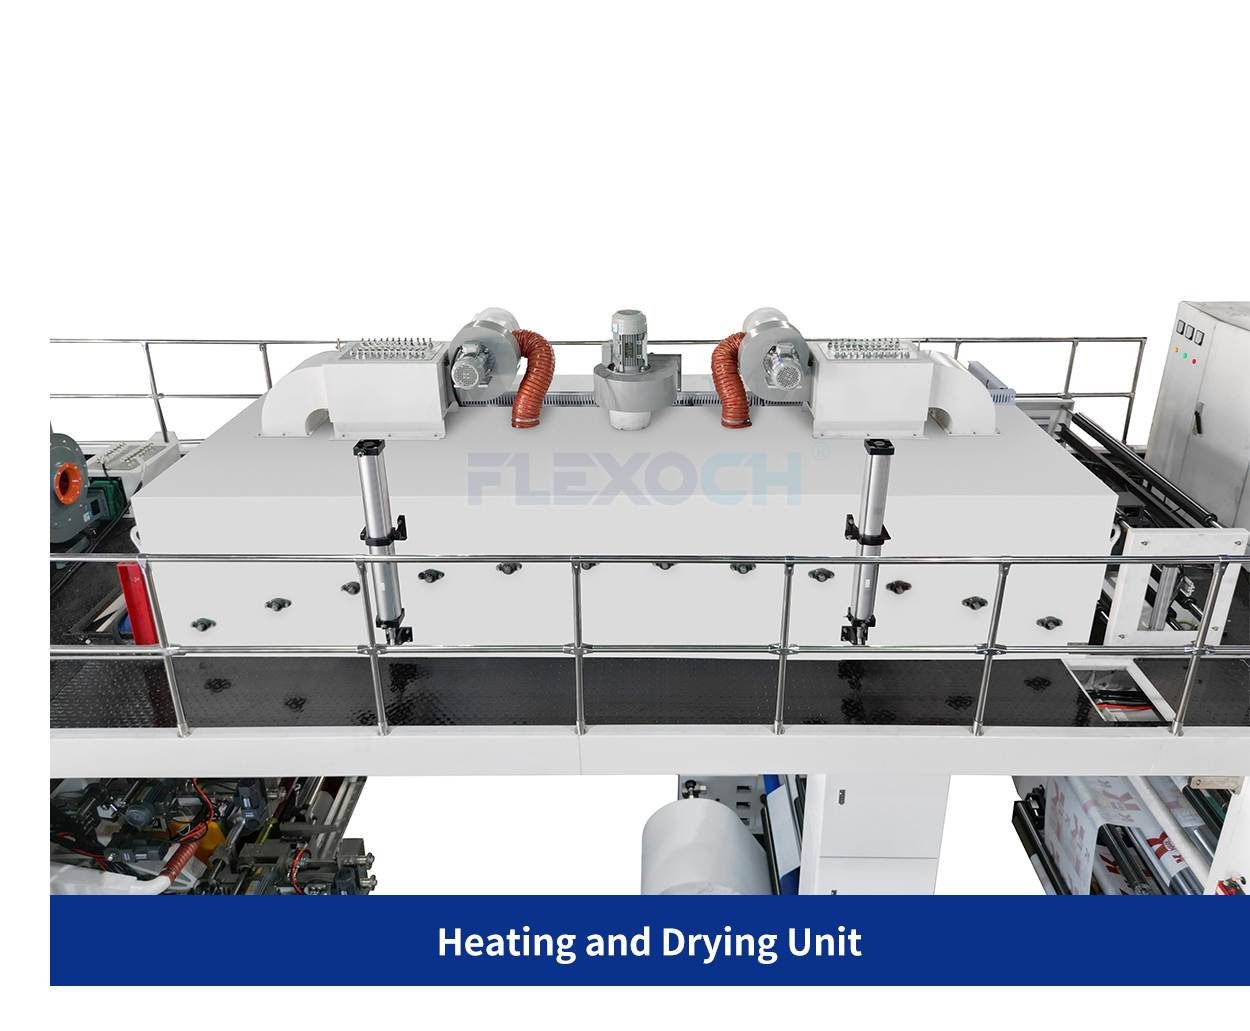
Для улучшения сушки необходимо проверить рекомендуемые температуру, поток воздуха и условия сушки для конкретной системы чернил. Следует убедиться, что машина работает в пределах эффективной мощности сушильного оборудования.
Повышение температуры не всегда является правильным решением. Чрезмерный нагрев может деформировать чувствительные пленки, повлиять на размерную стабильность или вызвать другие проблемы с качеством. Настройки сушки должны корректироваться с учетом характеристик подложки, требований чернил и фактических условий производства.
2. Как улучшить совмещение цветов в флексопечати
Точная цветовая регистрация в флексографической печати требует скоординированного контроля движения подложки, печатных цилиндров и условий эксплуатации. Даже небольшое изменение натяжения полотна или размеров материала может повлиять на совмещение нескольких цветов.
Следующие практики могут помочь улучшить стабильность регистрации.
Поддержание стабильного натяжения полотна
Натяжение полотна должно контролироваться на всех этапах размотки, печати и перемотки. Избыточное натяжение может растягивать гибкие пленки, тогда как недостаточное натяжение может привести к складкам, нестабильному движению или непоследовательной транспортировке материала.
Системы управления натяжением с обратной связью контролируют условия работы и регулируют натяжение для поддержания стабильного движения полотна.
Проверка установки пластин и состояния цилиндров
Неправильное позиционирование пластины или неравномерная установка могут привести к ошибкам регистрации до начала производства. Проверяйте установку пластин, чистоту цилиндров и состояние соответствующих механических компонентов во время настройки.
Используйте автоматический контроль регистрации там, где это уместно
Автоматический контроль регистрации может сократить необходимость повторных ручных корректировок и помочь поддерживать цветовую совмещение при длительных производственных циклах.
Однако автоматизация не может устранить все источники ошибок регистрации. Правильная первоначальная настройка, стабильные материалы и соответствующие параметры работы остаются необходимыми.
Контролируйте температуру и скорость производства
Изменения температуры могут влиять на некоторые пленочные подложки и их размерную стабильность. Кроме того, производительность регистрации может изменяться с увеличением скорости производства.
Операторы должны проверять регистрацию при запуске, при изменениях скорости и в течение длительных циклов, а не полагаться исключительно на результаты первоначальной настройки.

3. Роль управления краской в качестве печати
Свойства чернил напрямую влияют на плотность цвета, перенос, сушку и адгезию. Плохое управление чернилами может вызвать несколько дефектов одновременно.

Структурированная процедура управления чернилами должна включать:
- Измерение вязкости с соответствующими интервалами
- Поддержание постоянной циркуляции чернил
- Проверку загрязнения и пенообразования чернил
- Осмотр докторных лезвий и камер для чернил
- Подтверждение совместимости чернил и подложки
- Проверку условий сушки и адгезионных характеристик
Правильный диапазон вязкости зависит от состава чернил, скорости печати, подложки и условий окружающей среды. Операторы должны следовать рекомендациям поставщика чернил, а не применять универсальные настройки для всех заданий.
Для производителей, использующих водные или растворительные чернила, регулярные измерения и документированные корректировки делают процесс устранения неполадок более повторяемым.
4. Как обслуживание оборудования поддерживает стабильную печать
Регулярное техническое обслуживание помогает предотвратить дефекты, вызванные изношенными компонентами, загрязнением и нестабильной механической работой.
Программа профилактического обслуживания для Флексографская печатная машина с цилиндрическим клише должен покрывать центральный цилиндр отпечатка, печатные цилиндры, анилоксные валы, системы докторных лезвий, компоненты направляющих полотна, устройства контроля натяжения и сушильное оборудование.
Важные практики технического обслуживания включают:
Регулярно очищайте печатные компоненты. Остатки краски и загрязнения могут влиять на перенос краски, работу валиков и стабильность печати.
Проверяйте анилоксные валы. Забитые ячейки или повреждение поверхности могут вызвать неравномерное покрытие краской и изменение цвета.
Проверяйте докторные лезвия. Изношенные или неправильно установленные лезвия могут привести к полосам, избытку краски или нестабильному дозированию.
Проверяйте системы направляющих полотна и контроля натяжения. Неправильные показания датчиков или нестабильная работа направляющих могут способствовать образованию складок и проблемам с совмещением.
Обслуживайте сушильное оборудование. Проверяйте воздушный поток, температурный контроль и вентиляцию в соответствии с требованиями технического обслуживания производителя оборудования.
Фиксируйте повторяющиеся дефекты. Документируйте затронутый материал, краску, настройки машины, скорость производства и корректирующие действия. Эти записи помогают операторам выявлять повторяющиеся закономерности и избегать повторных устранений неполадок.
5. Почему важна правильная конфигурация машины
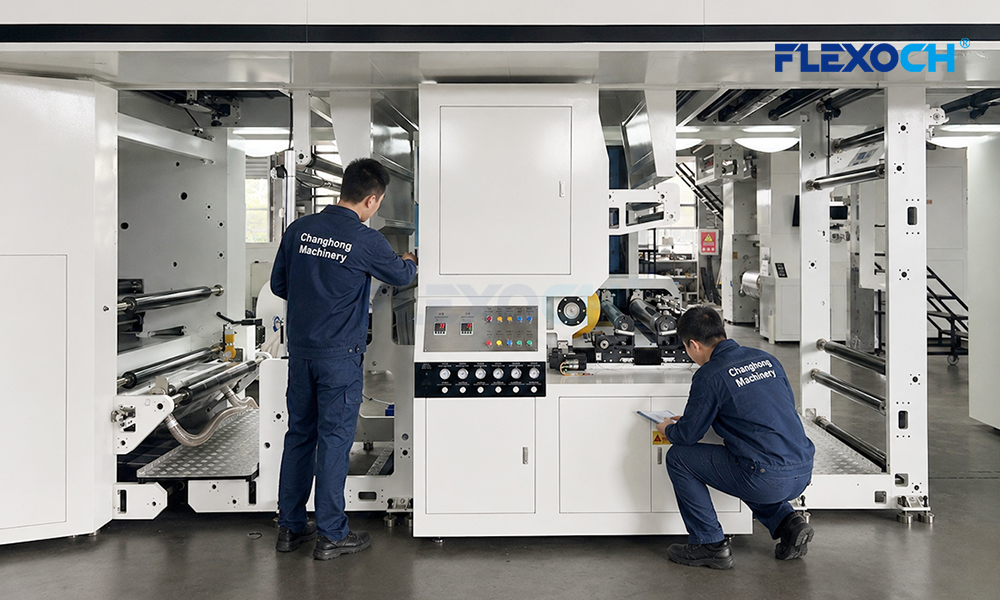
Хотя процедуры эксплуатации важны, конфигурация машины также влияет на достижимое качество печати. Производители должны выбирать оборудование в соответствии с подложками, шириной печати, требованиями к цвету, системами красок и условиями производства, применимыми в их задачах.
Современный Flexo CI Printing Machine использует центральный цилиндр отпечатка для поддержки подложки во время многоцветной печати. Такая конструкция помогает поддерживать стабильное положение полотна, особенно при печати на гибких пленках, чувствительных к изменениям натяжения.
В зависимости от производственных требований, соответствующие функции могут включать:
- Система управления натяжением полотна с замкнутым контуром
- Автоматический контроль регистрации
- Независимые печатные блоки с серводвигателями
- Точные системы дозирования краски
- Подходящая мощность сушки и охлаждения
- Надежные системы направляющих для полотна
- Доступные точки обслуживания
Правильно специфицированный Флексографическая упаковочная печатная машина CI следует оценивать как полную производственную систему, а не только по максимальной скорости. Взаимодействие между механическим дизайном, автоматизацией, обработкой чернил и производительностью сушки определяет, насколько эффективно оборудование соответствует требованиям качества производителя.
Видеообзор
6. Практический контрольный список для устранения неполадок у производителей упаковки
Когда появляется дефект печати, одновременное изменение нескольких настроек может затруднить выявление первоначальной причины. Обычно более эффективен пошаговый процесс устранения неполадок.
Шаг 1: Определите дефект. Установите, связана ли проблема с регистрацией, покрытием чернилами, призрачным изображением, дырочками, размазыванием или другой проблемой качества печати.
Шаг 2: Найдите затронутую печатную станцию. Проверьте, появляется ли дефект в одном цвете, нескольких цветах или на всей печатной поверхности.
Шаг 3: Проверьте условия эксплуатации. Запишите скорость производства, натяжение полотна, вязкость чернил, настройки сушки и характеристики подложки.
Шаг 4: Осмотрите соответствующие компоненты. Проверьте пластины, анилоксные валы, ракели, направляющие устройства полотна и другие компоненты, связанные с дефектом.
Шаг 5: Регулируйте по одному параметру за раз. Примените контролируемую корректировку и оцените результат перед внесением дальнейших изменений.
Шаг 6: Документируйте решение. Запишите успешную корректировку и используйте её как справочник для аналогичных задач.
Этот процесс поддерживает более стабильный контроль качества флексографской печати и может снизить ненужные простои и потери материалов.
7. FLEXOCH: поддержка надёжной печати гибкой упаковки
Для производителей упаковки качество печати зависит от сочетания возможностей машины, управления процессом, выбора материалов и квалификации оператора.
FLEXOCH ориентируется на решения для флексографической печати, разработанные для современного производства упаковки. В зависимости от выбранной конфигурации такие функции, как серводвигательные системы, контроль натяжения полотна, автоматическое управление регистрацией и интегрированные сушильные системы, могут обеспечивать стабильную печать и эффективное производство рулон-к-рулону.
При оценке нового Флексографская печатная машина с цилиндрическим клише, производителям следует учитывать реальные требования к подложке, ожидаемое качество печати, объем производства и потребности в автоматизации. Соответствие конфигурации машины этим факторам обеспечивает более прочную основу для стабильных результатов.
FLEXOCH призывает производителей упаковки оценивать не только технические характеристики оборудования, но и стабильность процессов, требования к техническому обслуживанию и необходимую техническую поддержку для долгосрочной эксплуатации.
Conclusion
Распространенные дефекты флексографической печати — включая ошибки регистрации, неравномерное покрытие краской, призрачные изображения, проколы и неполное высыхание — могут возникать из-за различных сочетаний механических, материальных и технологических факторов.
Для улучшения качества печати требуется системный подход: поддержание стабильного натяжения полотна, управление свойствами краски, инспекция печатных компонентов, оптимизация условий сушки и документирование результатов устранения неполадок. Правильная конфигурация оборудования и соответствующая автоматизация могут дополнительно поддерживать стабильное производство.
Для производителей, стремящихся к улучшению качества печати гибкой упаковки, сочетание надежного оборудования с дисциплинированным контролем процессов является обязательным. При правильном выборе оборудования и эффективном управлении качеством, FLEXOCH стремится помочь производителям упаковки добиваться более стабильных результатов печати, повышения эффективности производства и надежных результатов в широком спектре применений.