Các Vấn Đề Thường Gặp Trong In Flexo CI và Cách Cải Thiện Chất Lượng In
Trong ngành công nghiệp bao bì linh hoạt, chất lượng in ấn nhất quán là điều cần thiết để duy trì hình ảnh thương hiệu, đáp ứng kỳ vọng của khách hàng và giảm chi phí sản xuất. Tuy nhiên, ngay cả các thiết bị in flexographic tiên tiến cũng có thể gặp phải các lỗi in khi các đặc tính mực, điều kiện nền, cài đặt máy và quy trình vận hành không được kiểm soát đúng cách.
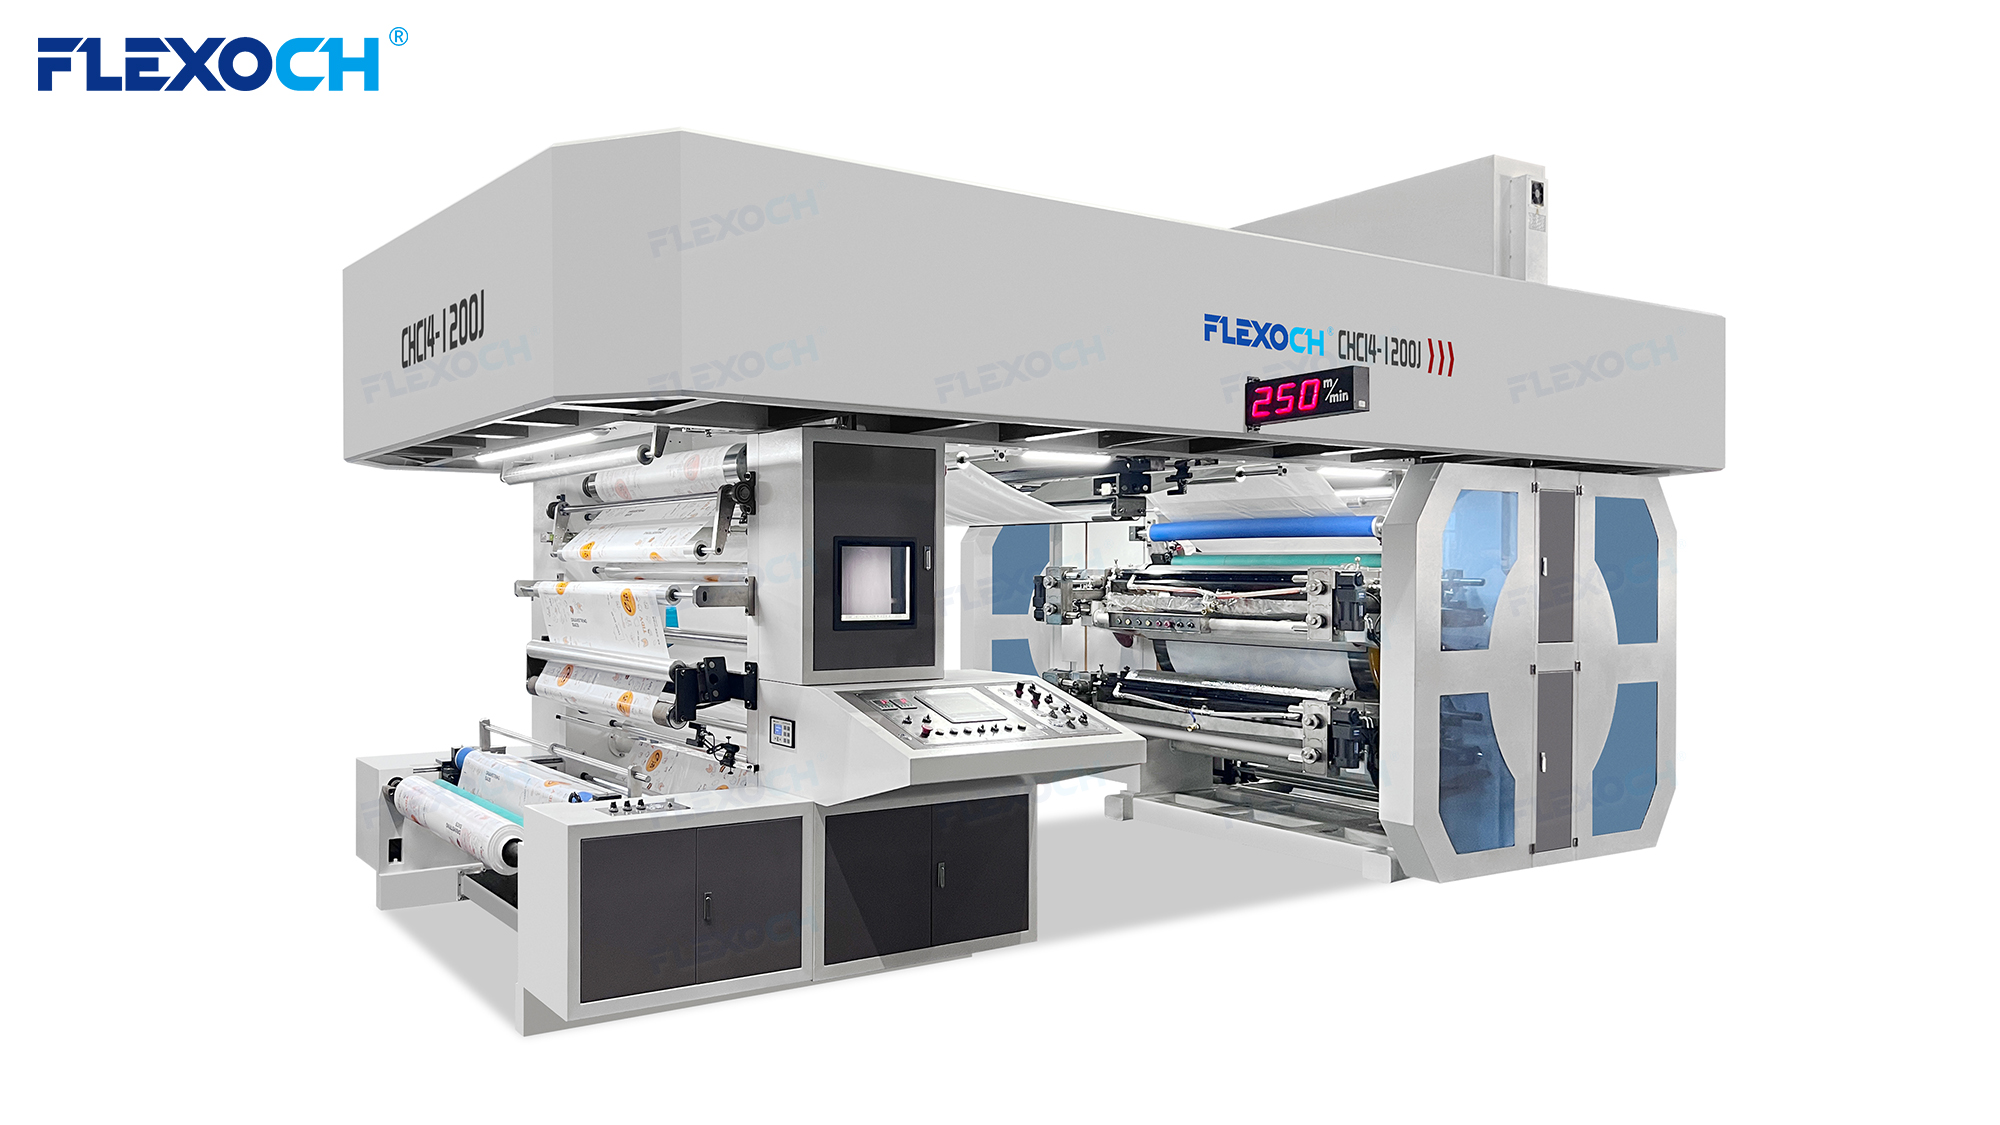
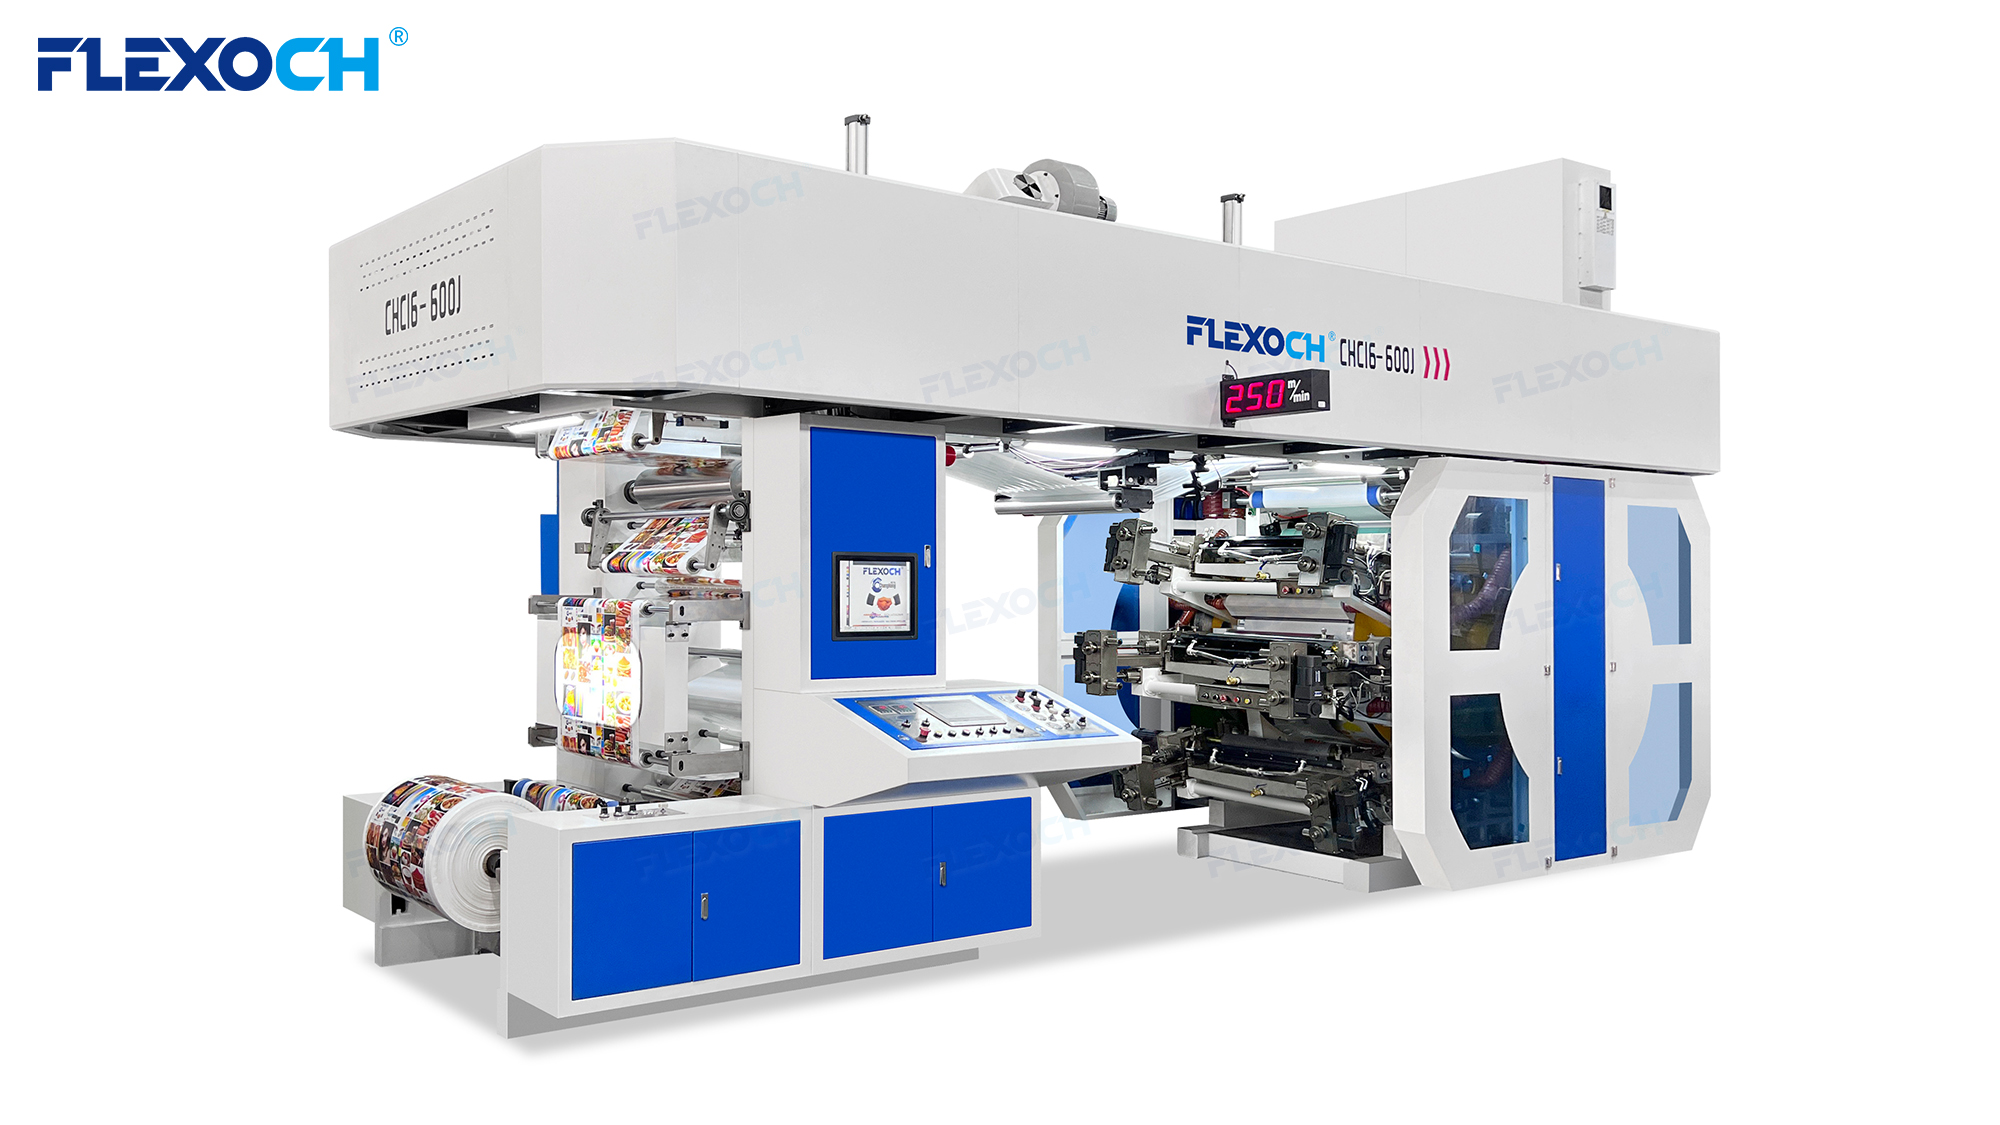
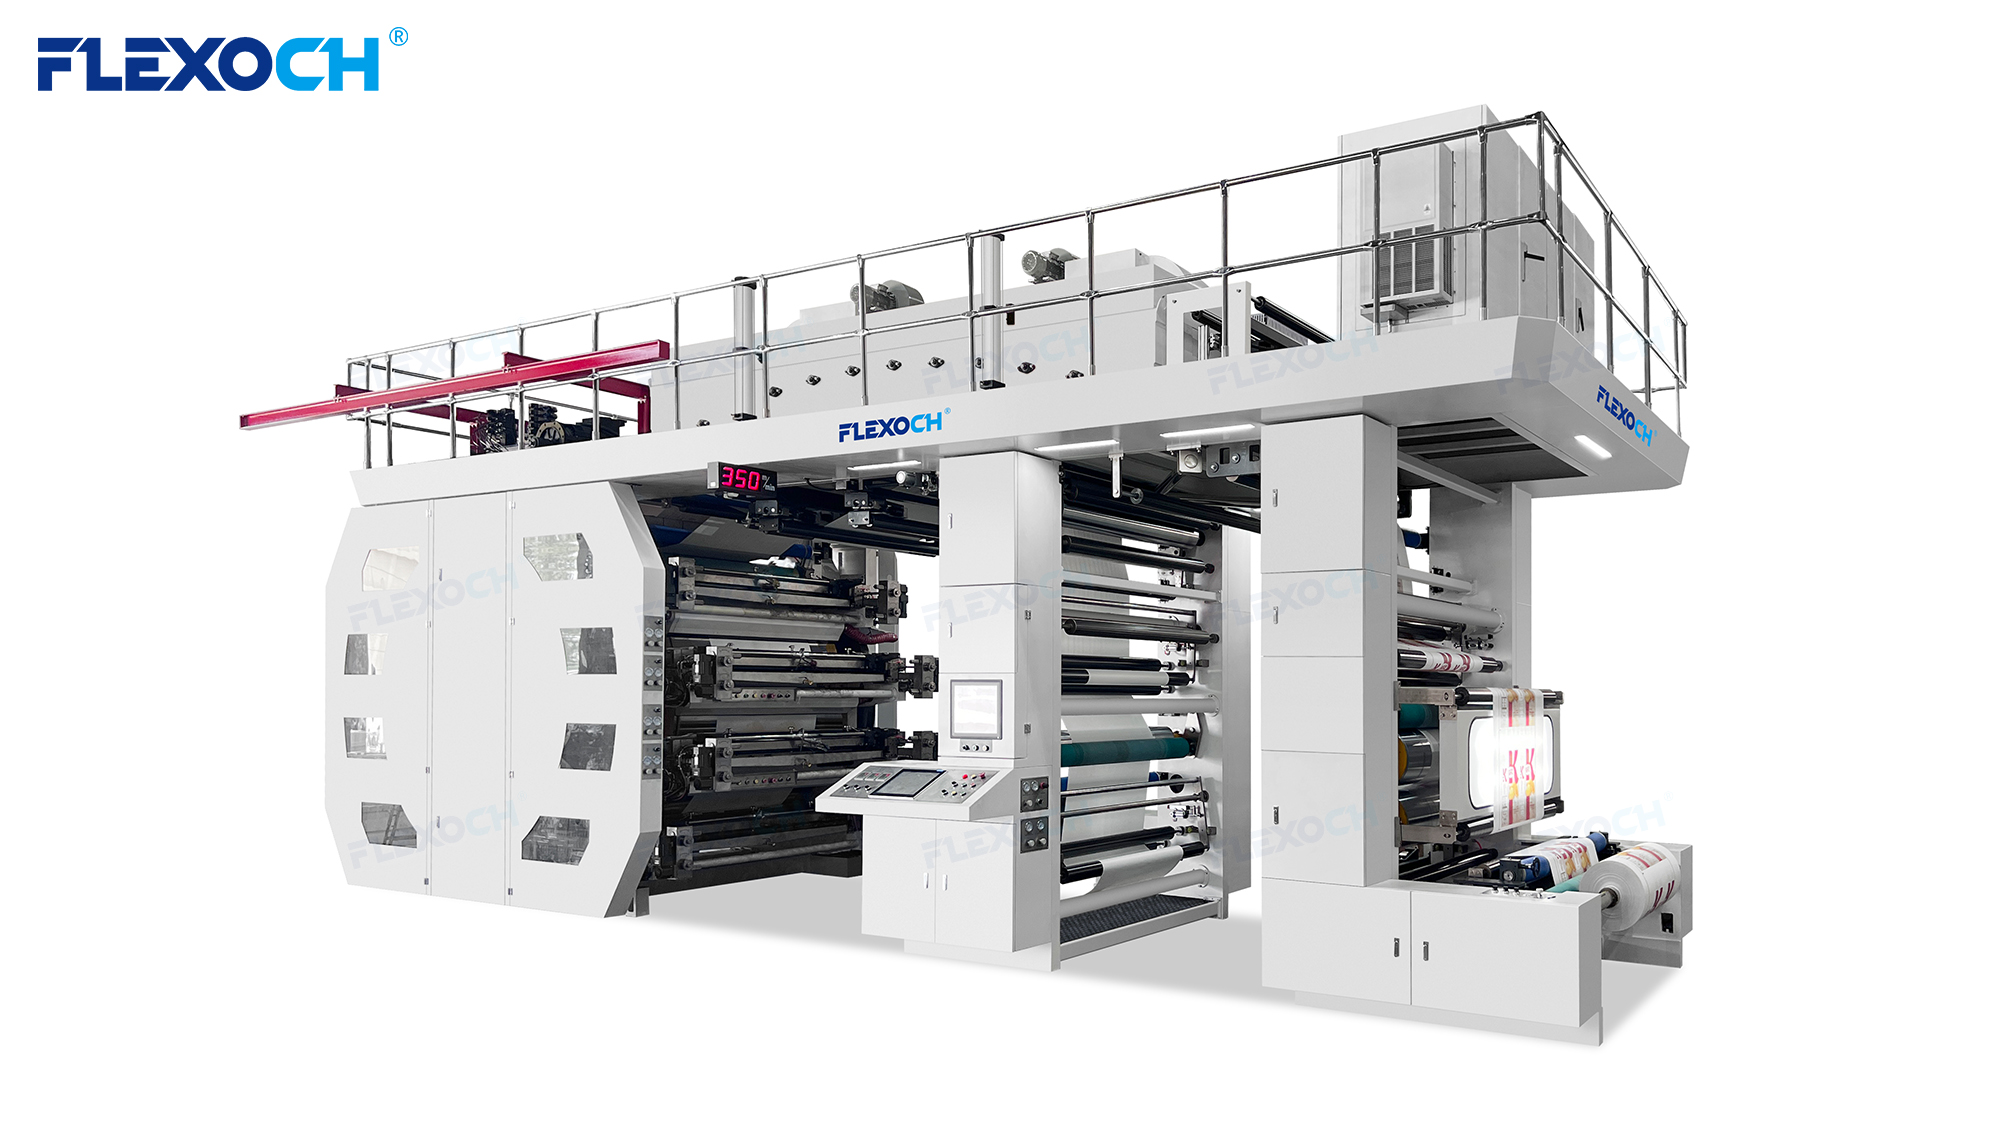
Đối với các nhà sản xuất bao bì thực phẩm, túi nhựa, bao bì hàng tiêu dùng và màng công nghiệp, việc xác định nguyên nhân của các lỗi in là một phần quan trọng trong việc duy trì sản xuất hiệu quả. Một thiết bị hiện đại Máy in Flexo CI có thể cung cấp hỗ trợ nền ổn định và in đa màu chính xác, nhưng để đạt được kết quả nhất quán cũng phụ thuộc vào cài đặt quy trình đúng và bảo trì thiết bị định kỳ.
Bài viết này khám phá các lỗi in flexographic phổ biến, giải thích các nguyên nhân tiềm ẩn của chúng và trình bày các phương pháp thực tiễn để cải thiện chất lượng in trên các vật liệu bao bì linh hoạt.
Mục lục
Chuyển đổi1. Các lỗi phổ biến trong in flexographic
In flexographic bao gồm nhiều quy trình liên quan như chuyển mực, tiếp xúc bản in, vận chuyển nền, đăng ký màu và sấy khô. Một vấn đề ở bất kỳ giai đoạn nào trong số này có thể ảnh hưởng đến kết quả cuối cùng.
Hiểu các đặc điểm của các lỗi phổ biến giúp người vận hành xác định nguyên nhân có thể và áp dụng các biện pháp khắc phục hiệu quả hơn.
1.1 Lỗi đăng ký màu
Đăng ký màu là một trong những chỉ số chất lượng quan trọng nhất trong in bao bì đa màu. Khi các màu khác nhau không căn chỉnh chính xác, hình ảnh in có thể hiển thị các cạnh màu, chữ bị mờ hoặc khoảng trống rõ ràng giữa các màu chồng lên nhau.
Nguyên nhân phổ biến bao gồm:
- Lực căng web không ổn định trong quá trình sản xuất
- Cài đặt đăng ký không chính xác
- Thay đổi kích thước nền do nhiệt độ hoặc lực căng
- Gắn bản in không đúng cách
- Rung cơ học hoặc đồng bộ truyền động không nhất quán
Cách cải thiện độ chính xác đăng ký:
Người vận hành nên kiểm tra các dấu đăng ký trước và xác định xem sự sai lệch có xảy ra liên tục hay thay đổi trong quá trình sản xuất. Kiểm tra cài đặt lực căng web, độ chính xác gắn bản in và đồng bộ đơn vị in trước khi điều chỉnh các tham số đăng ký.
Điều khiển đăng ký tự động có thể giúp phát hiện và sửa các sai lệch căn chỉnh màu trong quá trình sản xuất. Trên một hệ thống được cấu hình đúng, Máy in Flexo CI, hỗ trợ nền ổn định xung quanh trục ấn trung tâm cũng giúp duy trì vị trí đồng nhất hơn khi vật liệu đi qua nhiều trạm in.

1.2 Phủ mực không đều
Phủ mực không đều có thể biểu hiện dưới dạng mật độ màu không đồng đều, các vùng đặc rỗng không đều hoặc sự khác biệt rõ ràng giữa các phần của vật liệu in. Những khuyết tật này có thể làm giảm chất lượng bao bì và khiến màu sắc khác biệt so với mẫu đã được phê duyệt.
Nguyên nhân tiềm ẩn bao gồm:
- Thông số con lăn anilox không chính xác
- Ô anilox bị hư hỏng hoặc bị nhiễm bẩn
- Độ nhớt mực không đồng đều
- Áp lực in không đều
- Tuần hoàn mực kém
- Tiếp xúc bản in hoặc nền không đúng
Giải pháp đề xuất:
Kiểm tra con lăn anilox để phát hiện nhiễm bẩn, hao mòn hoặc hư hỏng. Xác nhận thông số kỹ thuật phù hợp với yêu cầu phủ mực và ứng dụng in. Kiểm tra hệ thống dao gạt và đảm bảo mực được cung cấp đều đặn.
Độ nhớt mực nên được đo và duy trì trong phạm vi khuyến nghị cho hệ thống mực và điều kiện vận hành. Áp lực in cũng cần được điều chỉnh cẩn thận, vì áp lực quá lớn có thể gây biến dạng hình ảnh mà không nhất thiết cải thiện độ phủ mực.
Một phương pháp hệ thống để kiểm soát chất lượng in flexo giúp phân biệt các vấn đề liên quan đến mực in với các vấn đề cơ khí hoặc liên quan đến vật liệu nền.

Con lăn Anilox
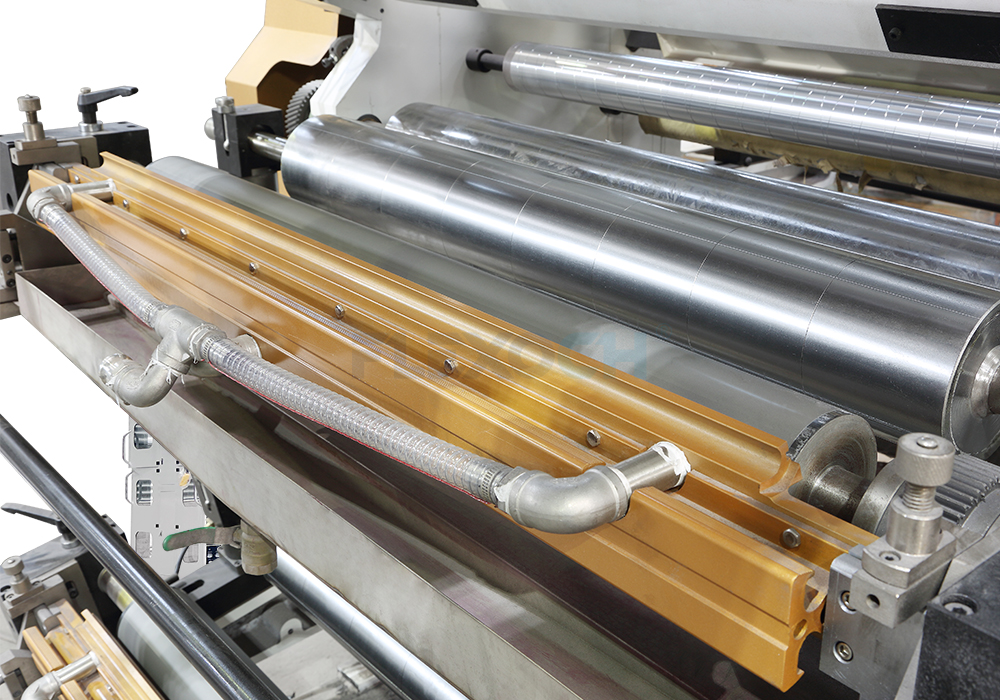
Lưỡi bác sĩ buồng mực
1.3 Hình ảnh ma và hình ảnh đôi
Hiện tượng bóng ma xảy ra khi các hình ảnh trùng lặp không mong muốn hoặc bóng mờ xuất hiện bên cạnh thiết kế in dự kiến. Hiện tượng này đặc biệt dễ nhận thấy ở các màu đặc, các mẫu lặp lại và các khu vực chứa chi tiết tinh vi.
Nguyên nhân có thể bao gồm việc truyền mực không đồng đều, áp lực in quá mức, phân bố mực kém, rung cơ học hoặc các vấn đề với điều kiện của bản in và con lăn.
Để khắc phục hiện tượng bóng ma, người vận hành nên kiểm tra bản in, con lăn anilox và hệ thống lưỡi bác sĩ. Kiểm tra xem khuyết tật có giới hạn ở một trạm màu cụ thể hay xuất hiện ở nhiều trạm.
Giảm áp lực bản in quá mức, cải thiện sự đồng đều trong truyền mực và kiểm tra độ ổn định cơ học có thể giúp giải quyết vấn đề. Nếu hiện tượng bóng ma chỉ xảy ra ở tốc độ cao hơn, cần đánh giá hành vi của mực, hiệu suất làm khô và rung máy trong điều kiện vận hành bị ảnh hưởng.
1.4 Lỗ kim và khu vực in bị thiếu
Lỗ kim xuất hiện dưới dạng các điểm nhỏ không in được trong các vùng màu đặc. Các khu vực in thiếu có thể làm cho đồ họa trông không hoàn chỉnh và giảm chất lượng hình ảnh của bao bì thành phẩm.
Những khuyết tật này có thể do ô nhiễm, đặc tính bề mặt vật liệu nền kém, truyền mực không đầy đủ, đặc tính mực không phù hợp hoặc bản in bị hư hỏng.
Các biện pháp khắc phục thực tế bao gồm làm sạch vật liệu nền và các bộ phận in, kiểm tra bề mặt bản in và xác minh rằng mực tương thích với vật liệu. Khi cần thiết, đánh giá yêu cầu xử lý bề mặt và xác nhận rằng vật liệu nền có đặc tính bề mặt phù hợp với loại mực đã chọn.
Đối với màng nhựa, việc xử lý bề mặt và kiểm tra độ bám dính của mực có thể đặc biệt quan trọng. Mức độ xử lý phù hợp phụ thuộc vào màng, hệ thống mực và quy trình đóng gói phía sau.
1.5 Nhoè mực và khô không hoàn toàn
Hiện tượng lem mực xảy ra khi mực ướt bị xáo trộn trước khi khô hoặc cố định đủ. Kết quả có thể bao gồm đồ họa bị mờ, mực truyền sang con lăn hoặc các vết bẩn không mong muốn trên các bề mặt liền kề.
Nguyên nhân tiềm ẩn bao gồm khả năng làm khô không đủ, lượng mực sử dụng quá nhiều, cài đặt làm khô không phù hợp, tốc độ sản xuất cao hoặc sự không tương thích giữa mực và vật liệu nền.
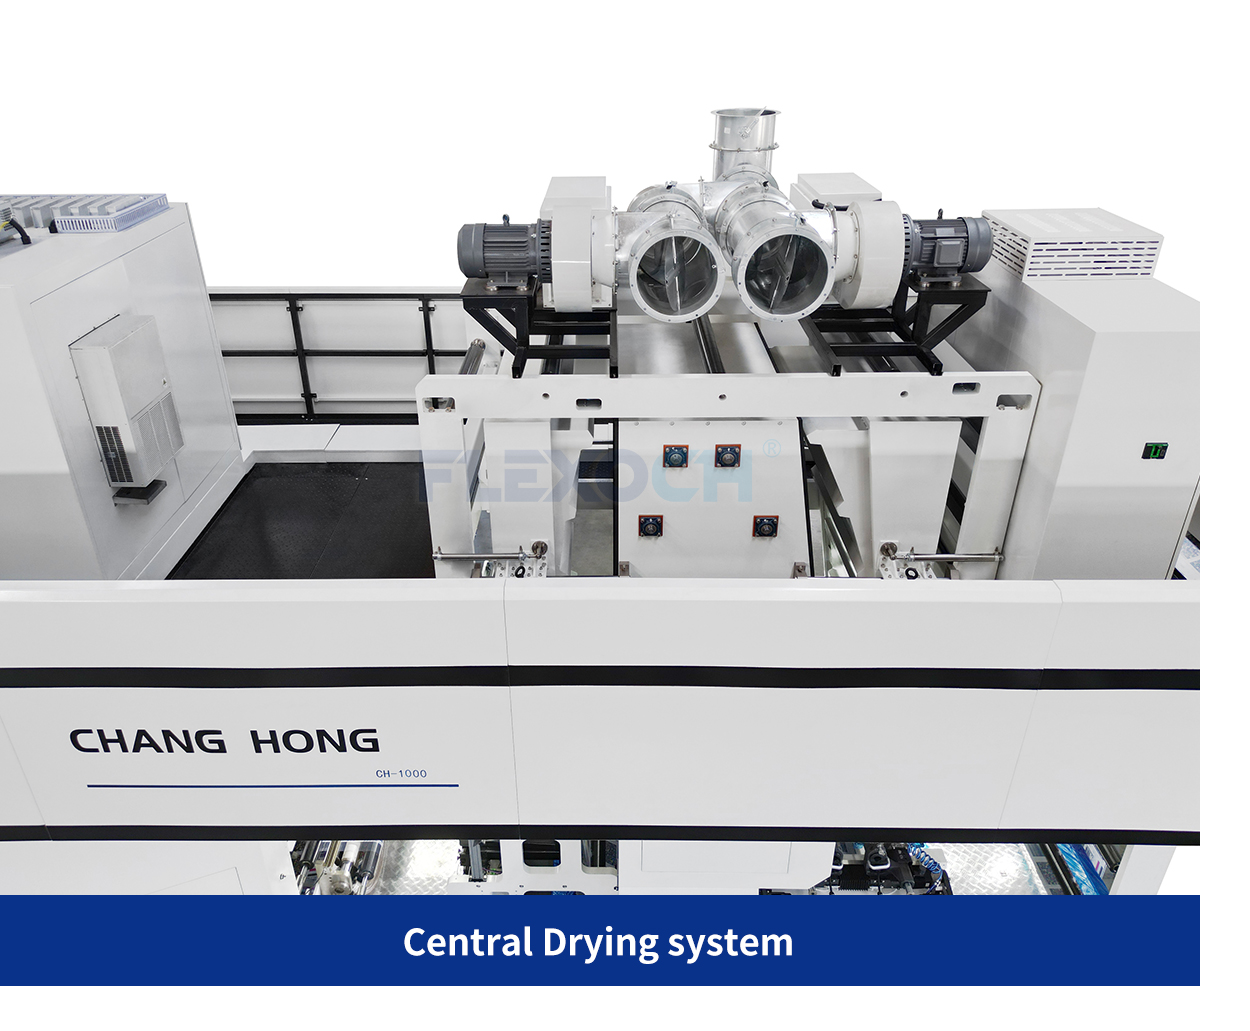
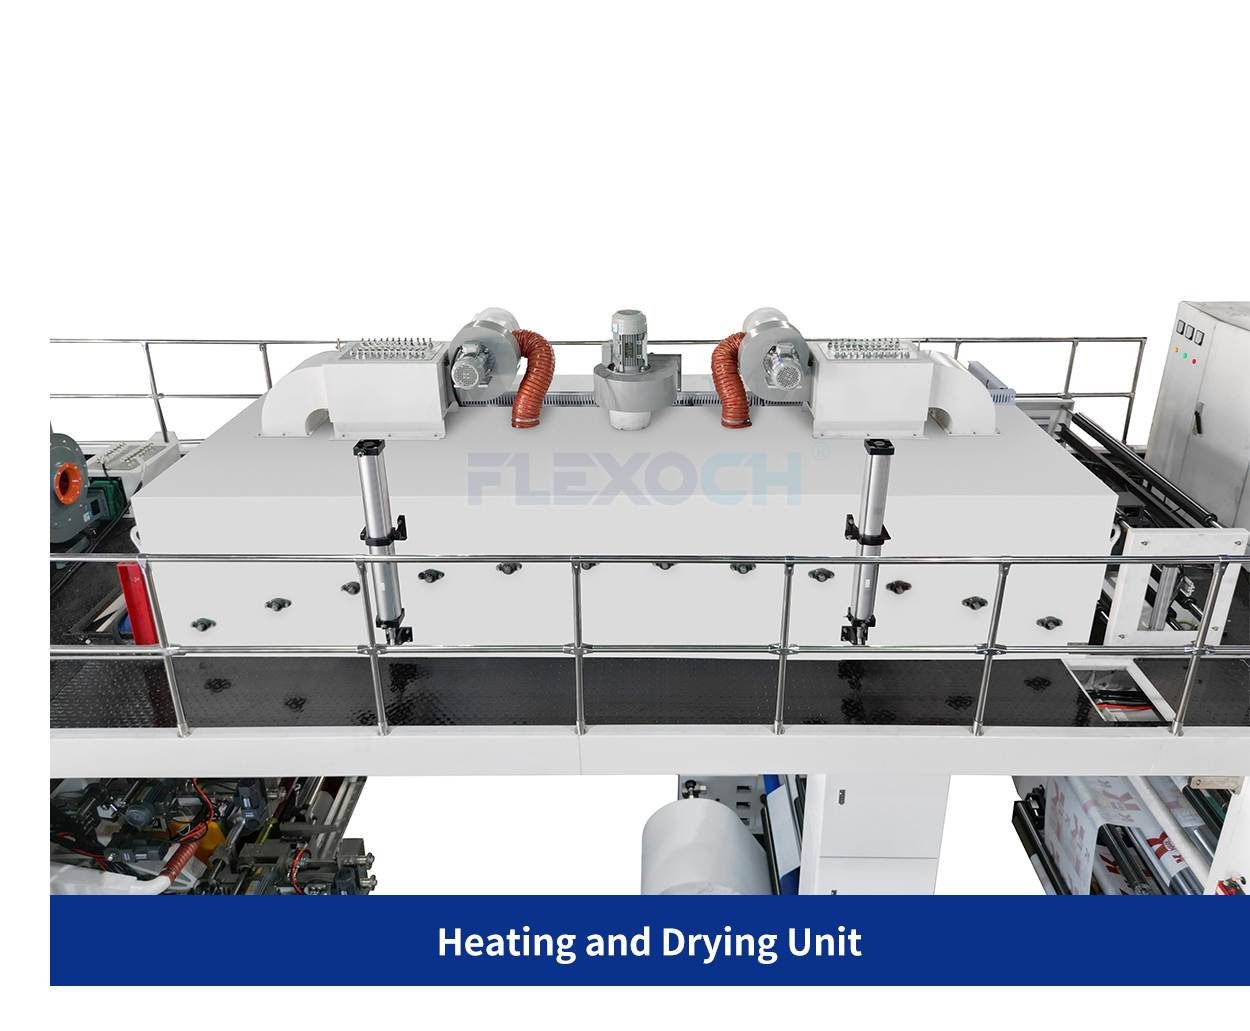
Để cải thiện hiệu suất làm khô, hãy xác minh nhiệt độ, luồng khí và điều kiện làm khô được khuyến nghị cho hệ thống mực cụ thể. Kiểm tra xem máy có hoạt động trong phạm vi công suất hiệu quả của thiết bị làm khô hay không.
Tăng nhiệt độ đơn thuần không phải lúc nào cũng là giải pháp đúng. Nhiệt độ quá cao có thể làm biến dạng màng nhạy cảm, ảnh hưởng đến độ ổn định kích thước hoặc tạo ra các vấn đề chất lượng khác. Do đó, cài đặt làm khô nên được điều chỉnh theo đặc tính vật liệu nền, yêu cầu mực và điều kiện sản xuất thực tế.
2. Cách cải thiện đăng ký màu trong in flexo
Đăng ký màu chính xác trong in flexo đòi hỏi sự phối hợp kiểm soát chuyển động vật liệu nền, các xi lanh in và điều kiện vận hành. Ngay cả sự thay đổi nhỏ về căng web hoặc kích thước vật liệu cũng có thể ảnh hưởng đến sự căn chỉnh của nhiều màu.
Các thực hành sau đây có thể giúp cải thiện tính nhất quán trong đăng ký màu.
Duy trì Căng Web Ổn Định
Căng web nên được kiểm soát trong suốt quá trình tháo cuộn, in và cuộn lại. Căng quá mức có thể làm giãn màng linh hoạt, trong khi căng không đủ có thể dẫn đến nếp nhăn, theo dõi không ổn định hoặc vận chuyển vật liệu không đồng đều.
Hệ thống kiểm soát căng vòng kín giám sát điều kiện vận hành và điều chỉnh căng để giúp duy trì chuyển động web ổn định.
Kiểm tra việc gắn bản in và tình trạng xi lanh
Việc định vị bản in không chính xác hoặc gắn không đều có thể gây ra lỗi đăng ký trước khi bắt đầu sản xuất. Kiểm tra việc gắn bản in, độ sạch của xi lanh và tình trạng các bộ phận cơ khí liên quan trong quá trình thiết lập.
Sử dụng Điều khiển Đăng ký Tự động khi thích hợp
Điều khiển đăng ký tự động có thể giảm nhu cầu chỉnh sửa thủ công lặp đi lặp lại và giúp duy trì sự căn chỉnh màu sắc trong các chu kỳ sản xuất dài hơn.
Tuy nhiên, tự động hóa không thể loại bỏ mọi nguồn lỗi đăng ký. Việc thiết lập ban đầu chính xác, vật liệu ổn định và các thông số vận hành phù hợp vẫn là điều thiết yếu.
Giám sát Nhiệt độ và Tốc độ Sản xuất
Thay đổi nhiệt độ có thể ảnh hưởng đến một số loại màng nền và độ ổn định kích thước của chúng. Ngoài ra, hiệu suất đăng ký có thể thay đổi khi tốc độ sản xuất tăng lên.
Người vận hành nên kiểm tra đăng ký khi khởi động, trong quá trình thay đổi tốc độ và suốt các chu kỳ dài thay vì chỉ dựa vào kết quả thiết lập ban đầu.

3. Vai trò của quản lý mực trong chất lượng in
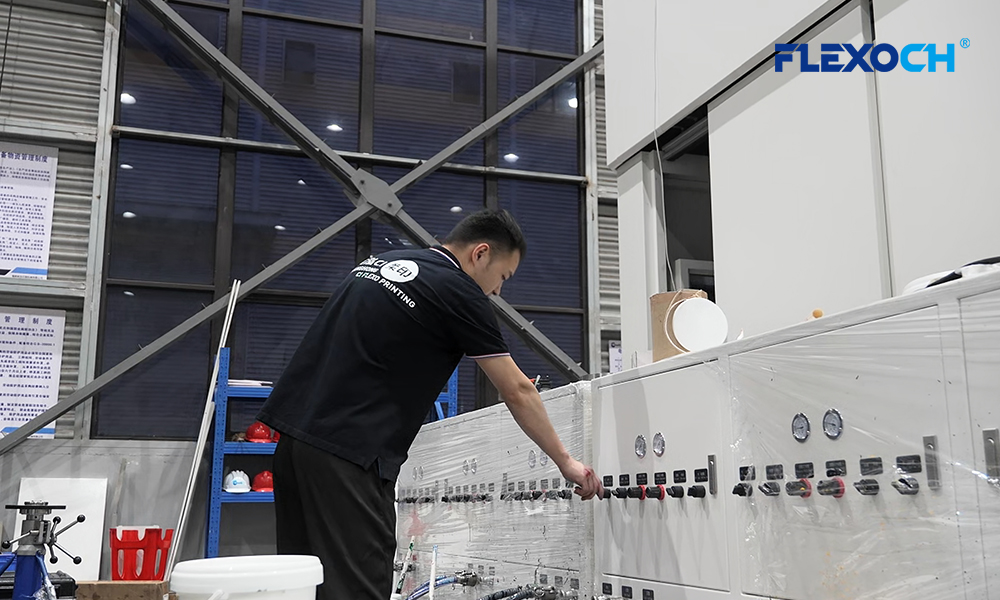
Tính chất của mực in ảnh hưởng trực tiếp đến độ đậm màu, hiệu suất truyền mực, quá trình làm khô và độ bám dính. Quản lý mực kém có thể tạo ra nhiều lỗi cùng lúc.

Một quy trình quản lý mực có cấu trúc nên bao gồm:
- Đo độ nhớt ở các khoảng thời gian thích hợp
- Duy trì tuần hoàn mực đồng đều
- Kiểm tra sự nhiễm bẩn và tạo bọt của mực
- Kiểm tra lưỡi gạt mực và buồng mực
- Xác nhận sự tương thích giữa mực và vật liệu nền
- Xác minh điều kiện làm khô và hiệu suất bám dính
Phạm vi độ nhớt chính xác phụ thuộc vào công thức mực, tốc độ in, vật liệu nền và điều kiện môi trường. Người vận hành nên tuân theo khuyến nghị của nhà cung cấp mực thay vì áp dụng một thiết lập chung cho mọi công việc.
Đối với các nhà sản xuất sử dụng mực gốc nước hoặc dung môi, việc đo lường nhất quán và điều chỉnh có tài liệu có thể làm cho việc khắc phục sự cố trở nên dễ lặp lại hơn.
4. Cách bảo trì máy hỗ trợ in ấn nhất quán
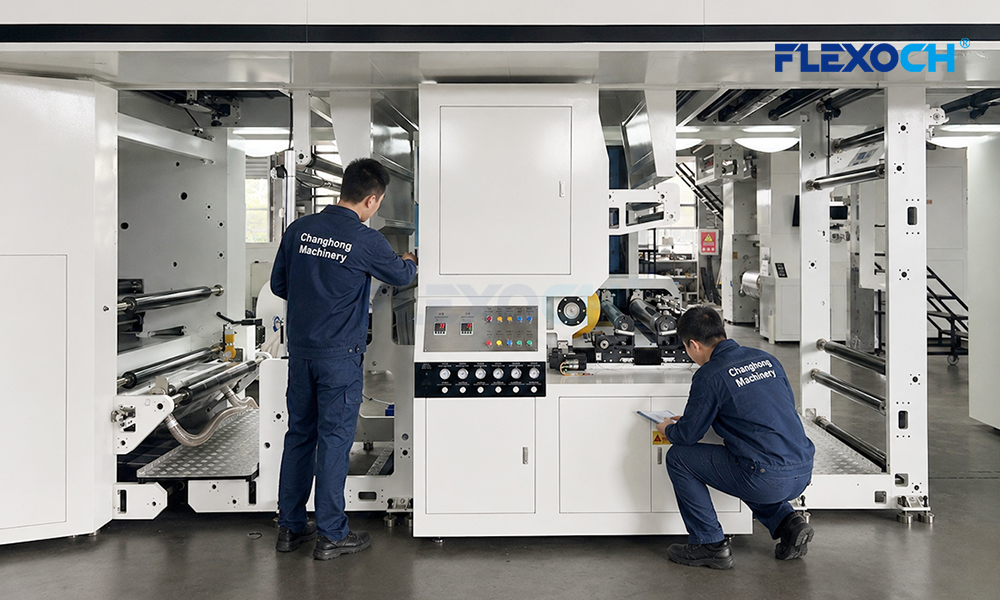
Bảo trì định kỳ giúp ngăn ngừa các lỗi do các bộ phận bị mòn, nhiễm bẩn và hiệu suất cơ khí không ổn định.
Một chương trình bảo trì phòng ngừa cho một Máy in Flexo CI nên bao phủ xi lanh ấn tượng trung tâm, xi lanh in, con lăn anilox, hệ thống dao cạo, các thành phần dẫn hướng web, thiết bị kiểm soát căng thẳng và thiết bị sấy khô.
Các thực hành bảo trì quan trọng bao gồm:
Vệ sinh các thành phần in thường xuyên. Cặn mực và sự ô nhiễm có thể ảnh hưởng đến việc truyền mực, hiệu suất con lăn và độ nhất quán của bản in.
Kiểm tra con lăn anilox. Các ô bị tắc hoặc hư hỏng bề mặt có thể gây ra việc phủ mực không đều và biến đổi màu sắc.
Kiểm tra dao cạo. Dao mòn hoặc lắp đặt sai có thể dẫn đến vệt mực, mực thừa hoặc đo lượng mực không đồng đều.
Xác minh hệ thống dẫn hướng và kiểm soát căng thẳng web. Đọc cảm biến sai hoặc hiệu suất dẫn hướng không ổn định có thể gây ra nếp nhăn và vấn đề đăng ký màu.
Bảo trì thiết bị sấy khô. Kiểm tra luồng không khí, điều khiển nhiệt độ và thông gió theo yêu cầu bảo trì của nhà sản xuất thiết bị.
Ghi lại các lỗi lặp lại. Ghi chép vật liệu bị ảnh hưởng, mực, cài đặt máy, tốc độ sản xuất và các hành động khắc phục. Những hồ sơ này giúp người vận hành nhận biết các mẫu lặp lại và tránh phải xử lý sự cố nhiều lần.
5. Tại sao cấu hình máy đúng lại quan trọng
Mặc dù quy trình vận hành quan trọng, cấu hình máy cũng ảnh hưởng đến chất lượng in đạt được. Nhà sản xuất nên lựa chọn thiết bị phù hợp với các loại nền, chiều rộng in, yêu cầu màu sắc, hệ thống mực và điều kiện sản xuất liên quan trong ứng dụng của họ.
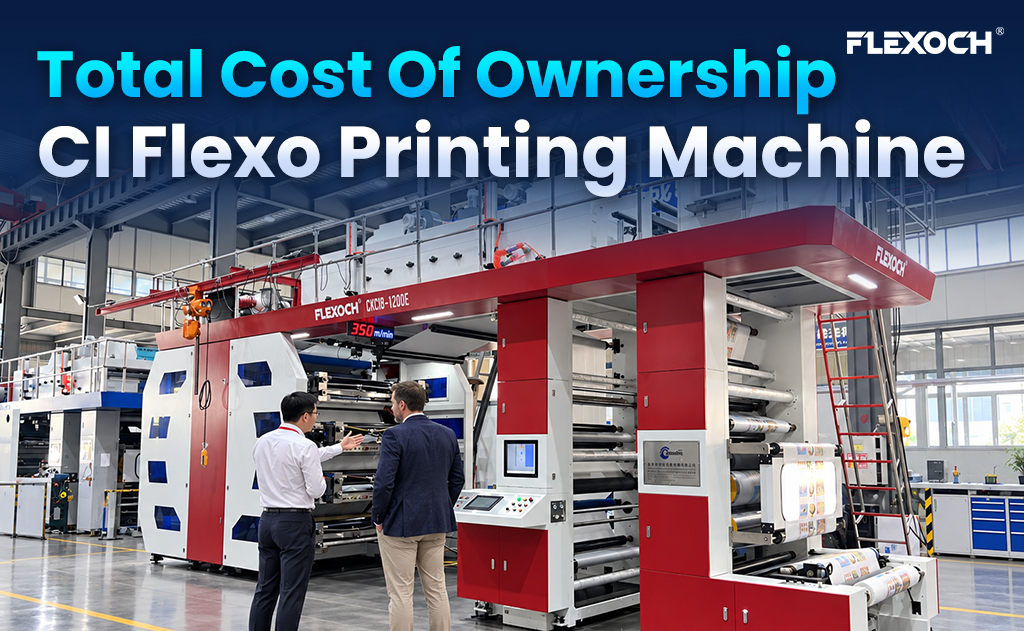
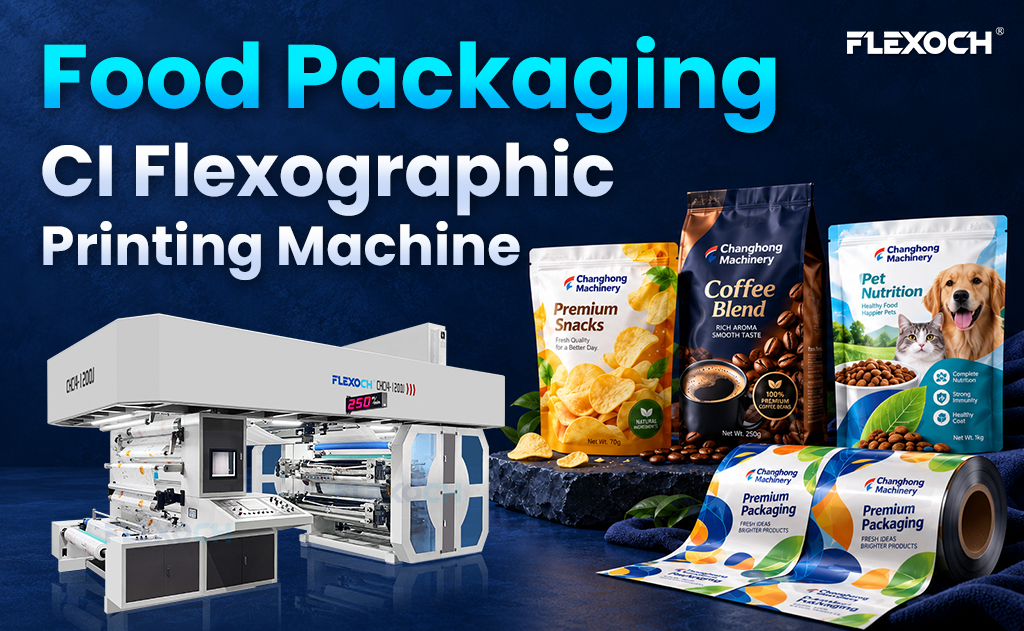
Một Flexo CI Printing Machine sử dụng một xi lanh ấn tượng trung tâm để hỗ trợ nền trong quá trình in nhiều màu. Cách bố trí này giúp duy trì vị trí web ổn định, đặc biệt khi in trên màng linh hoạt nhạy cảm với thay đổi căng thẳng.
Tùy thuộc vào yêu cầu sản xuất, các tính năng liên quan có thể bao gồm:
- Kiểm soát căng thẳng web vòng kín
- Điều khiển đăng ký tự động
- Đơn vị in điều khiển servo độc lập
- Hệ thống đo lượng mực chính xác
- Công suất sấy và làm mát phù hợp
- Hệ thống dẫn hướng web đáng tin cậy
- Các điểm bảo trì dễ tiếp cận
Một hệ thống được chỉ định đúng cách Máy in bao bì Flexo CI nên được đánh giá như một hệ thống sản xuất hoàn chỉnh thay vì chỉ dựa vào tốc độ tối đa. Sự tương tác giữa thiết kế cơ khí, tự động hóa, xử lý mực in và hiệu suất sấy xác định mức độ thiết bị đáp ứng yêu cầu chất lượng của nhà sản xuất.
Giới thiệu video
6. Danh sách kiểm tra khắc phục sự cố thực tiễn cho các nhà in bao bì
Khi xuất hiện lỗi in, việc thay đổi nhiều thiết lập cùng lúc có thể làm cho nguyên nhân gốc khó xác định hơn. Quá trình khắc phục sự cố từng bước thường hiệu quả hơn.
Bước 1: Xác định lỗi. Xác định xem vấn đề liên quan đến đăng ký màu, phủ mực, bóng ma, lỗ kim, lem mực hay vấn đề chất lượng in khác.
Bước 2: Xác định vị trí trạm in bị ảnh hưởng. Kiểm tra xem lỗi xuất hiện ở một màu, nhiều màu hay trên toàn bộ hình ảnh in.
Bước 3: Xem xét điều kiện vận hành. Ghi lại tốc độ sản xuất, căng web, độ nhớt mực, cài đặt sấy và chi tiết vật liệu nền.
Bước 4: Kiểm tra các thành phần liên quan. Kiểm tra bản in, con lăn anilox, dao cạo mực, thiết bị dẫn hướng web và các thành phần khác liên quan đến lỗi.
Bước 5: Điều chỉnh từng biến số một. Áp dụng điều chỉnh có kiểm soát và đánh giá kết quả trước khi thực hiện thay đổi tiếp theo.
Bước 6: Ghi lại giải pháp. Ghi lại điều chỉnh thành công và sử dụng làm tham khảo cho các công việc tương tự.
Quy trình này hỗ trợ kiểm soát chất lượng in flexo ổn định hơn và có thể giảm thời gian ngừng máy không cần thiết cũng như lãng phí vật liệu.
7. FLEXOCH: Hỗ trợ in bao bì linh hoạt đáng tin cậy
Đối với các nhà sản xuất bao bì, chất lượng in phụ thuộc vào sự kết hợp giữa khả năng máy móc, quản lý quy trình, lựa chọn vật liệu và chuyên môn của người vận hành.
FLEXOCH tập trung vào các giải pháp in flexo được thiết kế cho sản xuất bao bì hiện đại. Tùy thuộc vào cấu hình được chọn, các tính năng như hệ thống servo drive, kiểm soát căng web, kiểm soát đăng ký tự động và hệ thống sấy tích hợp có thể hỗ trợ in ấn ổn định và sản xuất cuộn-to-cuộn hiệu quả.
Khi đánh giá một máy mới Máy in Flexo CI, các nhà sản xuất nên xem xét các yêu cầu thực tế về vật liệu nền, chất lượng in dự kiến, khối lượng sản xuất và nhu cầu tự động hóa. Việc phù hợp cấu hình máy với các yếu tố này cung cấp nền tảng vững chắc hơn cho kết quả nhất quán.
FLEXOCH khuyến khích các nhà sản xuất bao bì đánh giá không chỉ các thông số kỹ thuật thiết bị mà còn cả sự ổn định của quy trình, yêu cầu bảo trì và hỗ trợ kỹ thuật cần thiết cho vận hành lâu dài.
Kết luận
Các lỗi in flexo phổ biến — bao gồm lỗi đăng ký, phủ mực không đều, bóng ma, lỗ kim và sấy không hoàn chỉnh — có thể do các kết hợp khác nhau của các yếu tố cơ học, vật liệu và quy trình gây ra.
Cải thiện chất lượng in đòi hỏi một phương pháp hệ thống: duy trì căng web ổn định, quản lý đặc tính mực, kiểm tra các thành phần in, tối ưu hóa điều kiện sấy và ghi lại kết quả khắc phục sự cố. Cấu hình thiết bị phù hợp và tự động hóa thích hợp có thể hỗ trợ thêm cho sản xuất ổn định.
Đối với các nhà sản xuất tìm kiếm chất lượng in bao bì linh hoạt tốt hơn, kết hợp máy móc đáng tin cậy với kiểm soát quy trình nghiêm ngặt là điều thiết yếu. Với lựa chọn thiết bị phù hợp và quản lý chất lượng hiệu quả, FLEXOCH nhằm giúp các nhà sản xuất bao bì theo đuổi hiệu suất in ổn định hơn, nâng cao hiệu quả sản xuất và kết quả đáng tin cậy trên nhiều ứng dụng khác nhau.